

2026-09-14T07:39:52
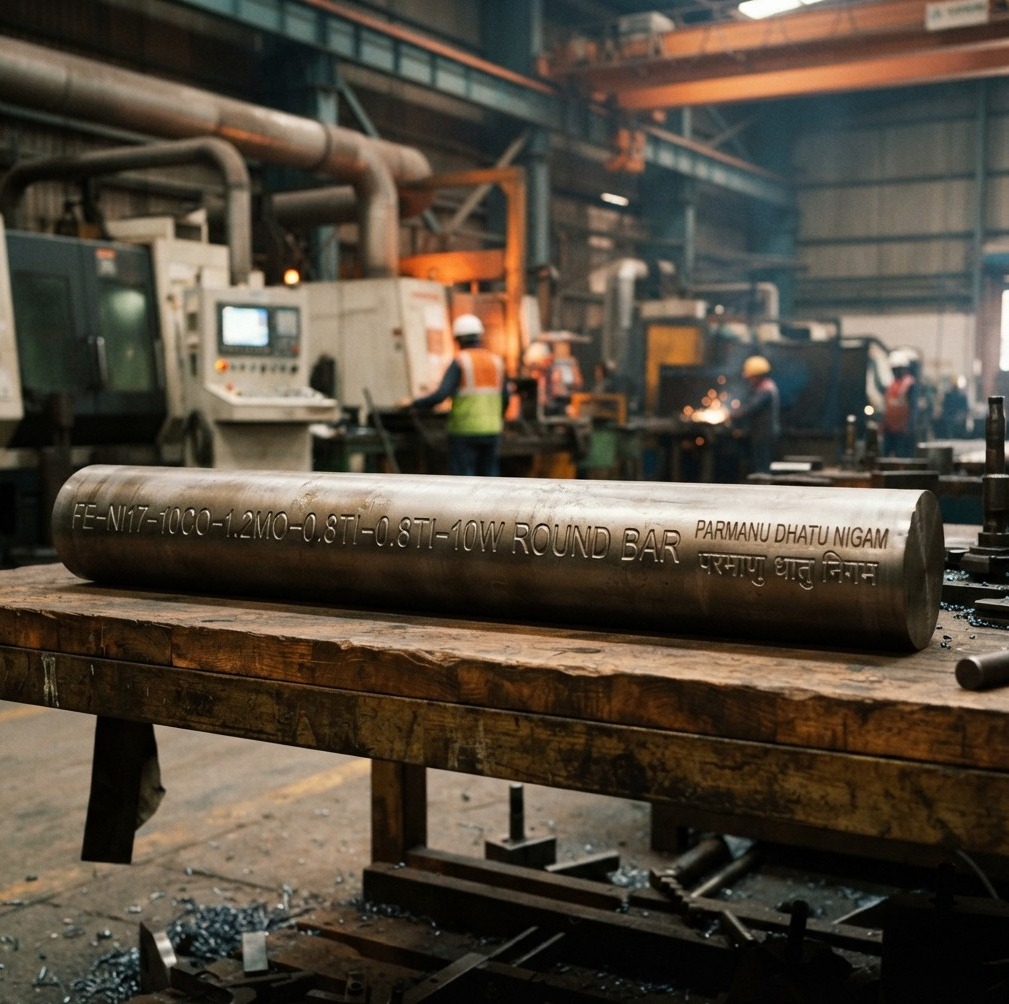
ADVANCED FE-NI17-10CO-1.2MO-0.8TI-0.8TI-10W VIM+ESR ROUND BAR MANUFACTURING FOR HIGH-STRENGTH AEROSPACE AND DEFENSE APPLICATIONS FE-NI17-10CO-1.2MO-0.8TI-10W VIM+ESR ROUND BAR MANUFACTURING FE-NI17-10CO-1.2MO-0.8TI-10W IS A SPECIALIZED LOW-CARBON MARTENSITIC-AGING STEEL ASSOCIATED WITH THE RUSSIAN DESIGNATION 03N17K10V10MT AND THE EP836 GRADE DESIGNATION. IN LATIN TRANSLITERATION IT IS COMMONLY WRITTEN 03N17K10V10MT, WHILE THE CYRILLIC MATERIAL DESIGNATION IS 03Н17К10В10МТ. PARMANU DHATU NIGAM IDENTIFIES THE MATERIAL AS MDN2100 / 03N17K10V10MT/E / P836 AND LISTS TU 14-1-4862-90 FOR THE ROD FORM. THIS ALLOY BELONGS TO THE FAMILY OF ULTRA-HIGH-STRENGTH AGING STEELS ENGINEERED FOR APPLICATIONS IN WHICH VERY HIGH STRENGTH, FRACTURE RESISTANCE, DIMENSIONAL STABILITY AND CONTROLLED METALLURGICAL CLEANLINESS ARE IMPORTANT. RESEARCH LITERATURE SPECIFICALLY DESCRIBES 03Н17К10В10МТ AS A MARTENSITIC-AGING STEEL AND NOTES THAT RESIDUAL STRESSES CAN BE SIGNIFICANT DURING MANUFACTURE OF AXISYMMETRIC COMPONENTS, MAKING MELTING, FORGING, MACHINING AND HEAT-TREATMENT CONTROL PARTICULARLY IMPORTANT. FOR DEMANDING VIM+ESR ROUND BAR MANUFACTURING, THE COMBINATION OF VACUUM INDUCTION MELTING (VIM) AND ELECTROSLAG REMELTING (ESR) IS USED TO PROVIDE A CLEANER, MORE HOMOGENEOUS STEELMAKING ROUTE WITH IMPROVED CONTROL OF CHEMICAL COMPOSITION AND NONMETALLIC INCLUSIONS. PARMANU DHATU NIGAM STATES THAT ITS MARAGING STEELS ARE PRODUCED USING VIM FOLLOWED BY ESR OR VAR TO OBTAIN HIGH PURITY AND A FINE, UNIFORM MICROSTRUCTURE. FE-NI17-10CO-1.2MO-0.8TI-10W ALLOY IDENTIFICATION AND INTERNATIONAL DESIGNATIONS THE PRINCIPAL DESIGNATIONS AND NAMES ASSOCIATED WITH THIS MATERIAL INCLUDE: FE-NI17-10CO-1.2MO-0.8TI-10W IS THE CHEMISTRY-BASED INTERNATIONAL SEARCH DESIGNATION. 03N17K10V10MT IS THE LATIN TRANSLITERATION COMMONLY USED FOR THE RUSSIAN GRADE. 03Н17К10В10МТ IS THE CYRILLIC DESIGNATION. EP836 OR ЭП836 IS THE ASSOCIATED RUSSIAN ALLOY DESIGNATION. EP836-VD / EP836-VD IDENTIFIES A VACUUM-MELTED DELIVERY VARIANT CITED IN MATERIAL REFERENCES. EP836-PD IS ANOTHER REMELTING/DELIVERY DESIGNATION ASSOCIATED WITH THE DOCUMENTED MATERIAL. MDN2100 IS THE PARMANU DHATU NIGAM DESIGNATION FOR THIS HIGH-STRENGTH MATERIAL. PARMANU DHATU NIGAM EXPLICITLY LISTS MDN2100 WITH THE CHEMISTRY FE-NI17-10CO-1.2MO-0.8TI-10W AND IDENTIFIES 03N17K10V10MT/E AND P836 AS ITS ASSOCIATED GRADE NAMES. THE RUSSIAN DESIGNATION IS ALSO REPRESENTED IN SEVERAL ENGLISH-LANGUAGE DATABASES AS 03H17K10B10MT, REFLECTING TRANSLITERATION CONVENTIONS. THE SAME SOURCES IDENTIFY EP836 AS THE ASSOCIATED DESIGNATION. IMPORTANT EQUIVALENCY CLARIFICATION THIS ALLOY SHOULD NOT AUTOMATICALLY BE ADVERTISED AS AN EXACT EQUIVALENT OF MARAGING C250, C300, C350, UNS K92890, UNS K93160, ASTM A538, AMS 6512 OR AMS 6515) THOSE ARE DIFFERENT STANDARDIZED MARAGING GRADES WITH DIFFERENT CHEMICAL COMPOSITIONS AND QUALIFICATION REQUIREMENTS. FOR EXAMPLE, PARMANU DHATU NIGAM SEPARATELY IDENTIFIES ITS MDN 250A AND MDN 300A GRADES WITH THEIR OWN AMS/MIL DESIGNATIONS, WHILE MDN2100 IS LISTED UNDER THE RUSSIAN TU SPECIFICATION AND EP836 FAMILY. THEREFORE, A RESPONSIBLE INTERNATIONAL MATERIAL DESCRIPTION SHOULD PRESENT EP836 / 03N17K10V10MT / MDN2100 AS THE PRIMARY IDENTITY AND LIST OTHER MARAGING STEELS ONLY AS RELATED OR COMPARABLE MATERIAL FAMILIES, NOT AS AUTOMATIC SUBSTITUTES. CHEMICAL COMPOSITION OF FE-NI17-10CO-1.2MO-0.8TI-10W THE DEFINING ALLOYING SYSTEM IS BASED ON IRON WITH APPROXIMATELY 16–17.2% NICKEL, 9.5–11% COBALT, 9–10.5% TUNGSTEN, 0.9–1.5% MOLYBDENUM AND 0.65–0.85% TITANIUM UNDER TU 14-1-4862-90. CARBON, SULFUR, PHOSPHORUS, SILICON, MANGANESE AND NITROGEN ARE TIGHTLY CONTROLLED. THE CHEMISTRY MAKES THE STEEL FUNDAMENTALLY DIFFERENT FROM CONVENTIONAL CARBON AND LOW-ALLOY STRUCTURAL STEELS. THE DELIBERATELY LOW CARBON CONTENT SUPPORTS A LOW-CARBON MATRIX, WHILE NICKEL, COBALT, MOLYBDENUM, TITANIUM AND TUNGSTEN PARTICIPATE IN THE STRENGTHENING SYSTEM DEVELOPED DURING AGING. FOR PRODUCTION-GRADE MATERIAL, THE CHEMISTRY MUST BE CONTROLLED AGAINST THE EXACT PURCHASING SPECIFICATION RATHER THAN RELYING ONLY ON NOMINAL COMPOSITION. TU 14-1-4862-90 AND TU 14-1-2199-77 PROVIDE DIFFERENT SPECIFIED COMPOSITION RANGES AND DELIVERY CONDITIONS FOR THE MATERIAL. VIM MANUFACTURING OF 03N17K10V10MT / EP836 ROUND BAR THE PRODUCTION OF PREMIUM FE-NI17-10CO-1.2MO-0.8TI-10W ROUND BAR BEGINS WITH CAREFULLY SELECTED METALLIC CHARGE MATERIALS. BECAUSE THIS IS AN ULTRA-HIGH-STRENGTH SPECIALTY STEEL, CHARGE CLEANLINESS IS CRITICAL. THE RAW MATERIALS ARE SELECTED TO MINIMIZE UNWANTED RESIDUAL ELEMENTS AND NONMETALLIC CONTAMINATION. NICKEL, COBALT, MOLYBDENUM, TUNGSTEN AND TITANIUM ADDITIONS MUST BE BALANCED CAREFULLY TO ACHIEVE THE REQUIRED CHEMISTRY AFTER MELTING AND REMELTING. DURING VACUUM INDUCTION MELTING, THE ALLOY IS MELTED UNDER CONTROLLED VACUUM CONDITIONS. VACUUM MELTING HELPS CONTROL DISSOLVED GASES AND FACILITATES PRECISE ADJUSTMENT OF ALLOY CHEMISTRY. THE MELT IS SAMPLED AND ANALYZED BEFORE CASTING. THE OBJECTIVE IS TO OBTAIN A HOMOGENEOUS ELECTRODE WITH CHEMISTRY SUITABLE FOR SUBSEQUENT ESR PROCESSING. MODERN VIM PRACTICE FOR HIGH-PERFORMANCE SPECIALTY STEELS EMPHASIZES CONTROL OVER COMPOSITION, CLEANLINESS, TEMPERATURE, SLAG-FREE TRANSFER AND SOLIDIFICATION QUALITY. ESR REMELTING OF EP836 ROUND BAR FEEDSTOCK AFTER VIM, THE ELECTRODE CAN UNDERGO ELECTROSLAG REMELTING, A KEY STAGE IN PREMIUM VIM+ESR ROUND BAR PRODUCTION. ESR REMELTING PROVIDES AN OPPORTUNITY TO IMPROVE INGOT CLEANLINESS, REDUCE SEGREGATION AND PROMOTE A MORE UNIFORM INTERNAL STRUCTURE. THE PROCESS MELTS THE ELECTRODE THROUGH A CONTROLLED SLAG BATH AND RESOLIDIFIES THE METAL INTO A REFINED INGOT. THIS IS PARTICULARLY IMPORTANT FOR AEROSPACE AND DEFENSE MATERIALS, WHERE INTERNAL INCLUSIONS, SEGREGATION AND DEFECTS CAN REDUCE FATIGUE PERFORMANCE AND FRACTURE RESISTANCE. THE IMPORTANCE OF REMELTING QUALITY IS REINFORCED BY PARMANU DHATU NIGAM'S DESCRIPTION OF ITS SPECIALTY MARAGING-STEEL MANUFACTURING ROUTE, WHICH USES VIM FOLLOWED BY ESR OR VAR TO OBTAIN HIGH PURITY AND A UNIFORM MICROSTRUCTURE. FORGING AND HOT WORKING OF FE-NI17-10CO-1.2MO-0.8TI-10W FOLLOWING ESR, THE REFINED INGOT IS CONVERTED INTO A SUITABLE BILLET THROUGH CONTROLLED HOT WORKING. FOR EP836 ROUND BAR MANUFACTURING, FORGING IS USED TO BREAK DOWN THE CAST STRUCTURE, CLOSE INTERNAL DISCONTINUITIES AND DEVELOP A MORE UNIFORM WORKED MICROSTRUCTURE. REDUCTION RATIOS, FORGING SEQUENCE, TEMPERATURE CONTROL AND INTERMEDIATE REHEATING MUST BE SELECTED TO AVOID SURFACE CRACKING AND INTERNAL DEFECTS. THE FINISHED FORGING ROUTE CAN INVOLVE: • ESR INGOT PREPARATION • PRIMARY BREAKDOWN FORGING • INTERMEDIATE FORGING • CONTROLLED REDUCTION • ROUND-SECTION FORGING • COOLING • HEAT TREATMENT • PEELING OR TURNING • STRAIGHTENING • CENTERLESS GRINDING OR PRECISION FINISHING • ULTRASONIC INSPECTION • FINAL DIMENSIONAL INSPECTION THE EXACT MANUFACTURING SEQUENCE DEPENDS ON DIAMETER, SUPPLY CONDITION, SPECIFICATION AND CUSTOMER REQUIREMENTS. HEAT TREATMENT OF EP836 / 03N17K10V10MT ROUND BAR HEAT TREATMENT IS ONE OF THE MOST IMPORTANT STAGES IN MANUFACTURING THIS MATERIAL BECAUSE ITS PROPERTIES DEPEND STRONGLY ON THE AGING RESPONSE OF THE ALLOY. THE STEEL IS SUPPLIED IN A CONDITION SUITABLE FOR SUBSEQUENT AGING OR MAY BE SUPPLIED IN AN AGED CONDITION DEPENDING ON THE GOVERNING SPECIFICATION. PUBLISHED MATERIAL DATA FOR 03N17K10V10MT DESCRIBE AGED-BAR CONDITIONS USING AN AGING TREATMENT IN THE APPROXIMATE RANGE OF 470–520°C WITH HOLDING TIMES OF 1–4 HOURS, WHILE TUBE-BLANK REQUIREMENTS CITED FOR TU 14-1-4477-88 USE APPROXIMATELY 470–510°C WITH A TYPICAL THREE-HOUR HOLDING PERIOD. THE PRECISE HEAT-TREATMENT SCHEDULE MUST BE TAKEN FROM THE APPLICABLE MATERIAL SPECIFICATION AND PURCHASE ORDER. PARMANU DHATU NIGAM DESCRIBES MARAGING-STEEL PROCESSING MORE GENERALLY AS INVOLVING SOLUTION ANNEALING FOLLOWED BY AGING, WITH ITS MARAGING GRADES COMMONLY SOLUTION TREATED AROUND 820–850°C AND AGED AROUND 480–510°C. THE EXACT MDN2100 TREATMENT SHOULD NEVERTHELESS BE ESTABLISHED FROM THE APPLICABLE TECHNICAL SPECIFICATION RATHER THAN COPIED FROM ANOTHER MARAGING GRADE. WHY AGING IS CRITICAL MARAGING STEELS ACHIEVE THEIR STRENGTH THROUGH PRECIPITATION REACTIONS DURING AGING RATHER THAN THROUGH THE HIGH-CARBON HARDENING MECHANISM USED BY CONVENTIONAL QUENCHED-AND-TEMPERED STEELS. THE AGING STAGE THEREFORE TRANSFORMS A RELATIVELY SOFT AND MACHINABLE PRE-AGED STRUCTURE INTO A HIGH-STRENGTH CONDITION. FOR 03N17K10V10MT / EP836, DOCUMENTED AGED-BAR REQUIREMENTS SHOW EXTREMELY HIGH STRENGTH LEVELS. ONE PUBLISHED SPECIFICATION SUMMARY REPORTS YIELD-STRENGTH REQUIREMENTS ON THE ORDER OF 2, 100 MPA OR HIGHER, WITH SPECIFIC PROPERTIES DEPENDING ON SECTION AND SUPPLY CONDITION. THIS EXCEPTIONALLY HIGH STRENGTH IS ONE OF THE PRIMARY REASONS EP836-TYPE STEEL IS SELECTED FOR SPECIALIZED ENGINEERING APPLICATIONS. MACHINING OF EP836 VIM+ESR ROUND BAR PRE-AGED MATERIAL IS GENERALLY MORE MACHINABLE THAN THE FULLY AGED CONDITION. CONSEQUENTLY, PRODUCTION PLANNING OFTEN PERFORMS MAJOR MACHINING OPERATIONS BEFORE FINAL AGING WHEN THE DESIGN AND SPECIFICATION PERMIT. FOR PRECISION MARAGING STEEL ROUND BAR, MACHINING MAY INCLUDE TURNING, PEELING, CENTERLESS GRINDING, DRILLING, BORING AND CNC MACHINING. AFTER AGING, THE MUCH HIGHER HARDNESS AND STRENGTH CAN INCREASE TOOL WEAR. CARBIDE OR OTHER APPROPRIATE TOOLING, CONTROLLED CUTTING CONDITIONS AND ADEQUATE COOLANT MANAGEMENT MAY THEREFORE BE REQUIRED FOR PRECISION MANUFACTURING. DIMENSIONAL STABILITY IS ALSO IMPORTANT BECAUSE HIGH-STRENGTH AGED STEEL COMPONENTS CAN BE SENSITIVE TO RESIDUAL STRESSES INTRODUCED DURING MACHINING. SURFACE FINISHING OF FE-NI17-10CO-1.2MO-0.8TI-10W ROUND BAR DEPENDING ON CUSTOMER REQUIREMENTS, THE MANUFACTURED ROUND BAR MAY BE SUPPLIED AS: HOT FORGED ROUND BAR HOT FINISHED ROUND BAR PEELED ROUND BAR BRIGHT ROUND BAR CENTERLESS-GROUND ROUND BAR PRECISION-GROUND ROUND BAR MACHINED ROUND BAR FINAL DIMENSIONAL TOLERANCES SHOULD BE SPECIFIED ACCORDING TO THE CUSTOMER'S DRAWING, PURCHASING SPECIFICATION OR APPLICABLE BAR STANDARD. SURFACE CONDITION IS PARTICULARLY IMPORTANT FOR FATIGUE-CRITICAL AEROSPACE AND DEFENSE COMPONENTS BECAUSE SURFACE IMPERFECTIONS CAN BECOME STRESS CONCENTRATORS. ULTRASONIC TESTING AND QUALITY CONTROL HIGH-INTEGRITY VIM+ESR ROUND BAR MANUFACTURING REQUIRES COMPREHENSIVE INSPECTION THROUGHOUT THE PRODUCTION CHAIN. TYPICAL QUALITY-CONTROL ACTIVITIES CAN INCLUDE CHEMICAL ANALYSIS, DIMENSIONAL INSPECTION, HARDNESS TESTING, TENSILE TESTING, IMPACT TESTING WHERE SPECIFIED, METALLOGRAPHY, MACROSTRUCTURE EVALUATION, INCLUSION ASSESSMENT AND ULTRASONIC TESTING. FOR 03N17K10V10MT PRODUCTS, PUBLISHED REQUIREMENTS EMPHASIZE CONTROL OF MACROSTRUCTURE AND FREEDOM FROM VISUALLY DETECTABLE DEFECTS SUCH AS SHRINKAGE CAVITIES, LOOSENESS, BUBBLES, CRACKS, FOREIGN NONMETALLIC INCLUSIONS AND LAMINATIONS IN APPLICABLE SEMIFINISHED PRODUCTS. ULTRASONIC TESTING IS PARTICULARLY VALUABLE FOR LARGE-DIAMETER ROUND BARS AND AEROSPACE-QUALITY FORGINGS BECAUSE INTERNAL DEFECTS MAY NOT BE VISIBLE AT THE SURFACE. MECHANICAL PROPERTIES AND HIGH-STRENGTH PERFORMANCE THE MAJOR PERFORMANCE CHARACTERISTIC OF EP836 / 03N17K10V10MT IS ITS VERY HIGH STRENGTH AFTER AGING. PUBLISHED DATA ASSOCIATED WITH TU 14-1-2199-77 REPORT AGED-BAR CONDITIONS WITH TENSILE STRENGTH AROUND 2, 200 MPA MINIMUM AND YIELD STRENGTH AROUND 2, 100 MPA MINIMUM, TOGETHER WITH SPECIFIED ELONGATION AND IMPACT REQUIREMENTS. PROPERTIES VARY WITH SPECIFICATION, CROSS-SECTION AND DELIVERY CONDITION. THESE VALUES POSITION EP836-TYPE STEEL WITHIN THE ULTRA-HIGH-STRENGTH END OF SPECIALTY ENGINEERING STEELS. THE ALLOY ALSO OFFERS THE DIMENSIONAL AND PROCESSING BENEFITS ASSOCIATED WITH LOW-CARBON MARAGING METALLURGY, ALTHOUGH ITS ACTUAL CORROSION, FATIGUE, TOUGHNESS AND ELEVATED-TEMPERATURE PERFORMANCE MUST ALWAYS BE ESTABLISHED FROM THE APPLICABLE PRODUCT SPECIFICATION AND QUALIFICATION DATA. APPLICATIONS OF EP836 / MDN2100 ROUND BAR FE-NI17-10CO-1.2MO-0.8TI-10W ROUND BAR IS INTENDED FOR DEMANDING ENGINEERING ENVIRONMENTS WHERE VERY HIGH MECHANICAL STRENGTH AND METALLURGICAL INTEGRITY ARE REQUIRED. DOCUMENTED APPLICATIONS FOR 03N17K10V10MT INCLUDE SPECIAL-TECHNOLOGY COMPONENTS, AEROSPACE-RELATED EQUIPMENT, OIL AND GAS EQUIPMENT, CHEMICAL-INDUSTRY COMPONENTS, TUBE BLANKS AND SEAMLESS TUBING. PARMANU DHATU NIGAM HAS ALSO REPORTED THE USE OF MDN2100 AS A HIGH-STRENGTH MARTENSITIC AGING STEEL FOR TANK-AMMUNITION APPLICATIONS, DEMONSTRATING THE STRATEGIC DEFENSE RELEVANCE OF THE GRADE. POTENTIAL APPLICATION AREAS INCLUDE: AEROSPACE STRUCTURES AND COMPONENTS DEFENSE AND MILITARY SYSTEMS HIGH-STRENGTH ROTATING COMPONENTS SPECIAL-PURPOSE SHAFTS AND PINS PRESSURE-RELATED COMPONENTS OIL AND GAS EQUIPMENT CHEMICAL-PROCESSING EQUIPMENT SPECIAL MACHINERY HIGH-STRENGTH TOOLING TUBE BLANKS AND SEAMLESS HIGH-PERFORMANCE TUBING FE-NI17-10CO-1.2MO-0.8TI-10W ROUND BAR FOR AEROSPACE AEROSPACE MANUFACTURERS REQUIRE SPECIALTY STEELS WITH HIGHLY CONTROLLED CHEMISTRY, INTERNAL CLEANLINESS AND REPEATABLE HEAT-TREATMENT RESPONSE. THE COMBINATION OF VIM AND ESR IS WELL SUITED TO THESE REQUIREMENTS BECAUSE THE OBJECTIVE IS NOT SIMPLY TO PRODUCE A HIGH-STRENGTH ALLOY, BUT TO PRODUCE A MATERIAL WITH REPEATABLE INTERNAL QUALITY. FOR AEROSPACE PROCUREMENT, BUYERS COMMONLY REQUEST COMPLETE DOCUMENTATION INCLUDING HEAT NUMBER TRACEABILITY, CHEMICAL ANALYSIS, MECHANICAL-TEST RESULTS, HEAT-TREATMENT RECORDS, ULTRASONIC INSPECTION AND DIMENSIONAL INSPECTION. FE-NI17-10CO-1.2MO-0.8TI-10W ROUND BAR FOR DEFENSE DEFENSE APPLICATIONS PLACE SIMILAR EMPHASIS ON STRENGTH, TOUGHNESS, FATIGUE RESISTANCE, MANUFACTURING CONSISTENCY AND TRACEABILITY. THE DOCUMENTED USE OF MDN2100 FOR TANK-AMMUNITION APPLICATIONS HIGHLIGHTS ITS RELEVANCE TO DEFENSE ENGINEERING. FOR DEFENSE-GRADE VIM+ESR ROUND BAR, STRICT PROCESS DOCUMENTATION AND BATCH TRACEABILITY CAN BE JUST AS IMPORTANT AS NOMINAL CHEMISTRY. INTERNATIONAL STANDARDS AND SPECIFICATIONS THE PRINCIPAL SPECIFICATIONS IDENTIFIED FOR THIS MATERIAL FAMILY ARE: TU 14-1-4862-90 — THE KEY SPECIFICATION CITED FOR SECTIONAL AND SHAPED ROLLED PRODUCTS/ROD APPLICATIONS AND SPECIFICALLY ASSOCIATED BY PARMANU DHATU NIGAM WITH MDN2100. TU 14-1-2199-77 — A SPECIFICATION ASSOCIATED WITH 03N17K10V10MT AGED BAR MATERIAL AND EP836 VARIANTS. TU 14-1-4477-88 — ASSOCIATED WITH BILLETS, BLANKS, SLABS AND TUBE BLANKS FOR THE GRADE. 03Н17К10В10МТ — CYRILLIC DESIGNATION. 03H17K10B10MT — LATIN REPRESENTATION APPEARING IN INTERNATIONAL MATERIAL DATABASES. 03N17K10V10MT — TRANSLITERATED DESIGNATION. ЭП836 / EP836 — ASSOCIATED ALLOY DESIGNATION. MDN2100 — PARMANU DHATU NIGAM DESIGNATION. THE AVAILABLE EVIDENCE DOES NOT ESTABLISH A SINGLE UNIVERSAL ASTM, EN, DIN OR AMS SPECIFICATION THAT IS AN EXACT ONE-TO-ONE EQUIVALENT OF EP836 / MDN2100. THEREFORE, MANUFACTURERS SHOULD QUOTE THE ORIGINAL TU DESIGNATION OR AN EXPLICITLY QUALIFIED CUSTOMER-SPECIFIC EQUIVALENT RATHER THAN AUTOMATICALLY ASSIGNING AN UNRELATED INTERNATIONAL STANDARD. SIMILAR AND RELATED MARAGING STEEL GRADES EP836 / MDN2100 CAN BE DISCUSSED ALONGSIDE OTHER MARAGING-STEEL FAMILIES WHEN CUSTOMERS ARE RESEARCHING ULTRA-HIGH-STRENGTH MATERIALS. COMMONLY SEARCHED RELATED GRADES INCLUDE: MARAGING 200 MARAGING 250 MARAGING 300 MARAGING 350 18NI MARAGING STEEL MARAGING C250 MARAGING C300 MARAGING C350 UNS K92890 UNS K93160 ASTM A538 MARAGING STEEL AMS 6512 AMS 6515 MIL-S-46850 HOWEVER, THESE SHOULD BE TREATED AS RELATED MARAGING MATERIALS RATHER THAN AUTOMATIC EQUIVALENTS. THEIR CHEMISTRIES AND QUALIFICATION REQUIREMENTS DIFFER FROM EP836 / 03N17K10V10MT. PARMANU DHATU NIGAM'S OWN PRODUCT LITERATURE MAKES THIS DISTINCTION BY LISTING MDN 250A AND MDN 300A SEPARATELY FROM MDN2100. TRADE NAMES, COMMON NAMES AND BRAND SEARCH TERMS FOR INTERNATIONAL MATERIAL IDENTIFICATION, RELEVANT NAMING VARIANTS INCLUDE: EP836 STEEL EP 836 STEEL ЭП836 STEEL 03N17K10V10MT STEEL 03H17K10B10MT STEEL 03Н17К10В10МТ STEEL MDN2100 STEEL MDN 2100 FE-NI17-10CO-1.2MO-0.8TI-10W FE-NI17-CO10-W10-MO1.2-TI0.8 STEEL 17NI-10CO-10W MARAGING STEEL 17NI 10CO MARAGING STEEL HIGH STRENGTH MARTENSITIC AGING STEEL HIGH STRENGTH MARAGING STEEL RUSSIAN MARAGING STEEL EP836 EP836 ROUND BAR 03N17K10V10MT ROUND BAR MDN2100 ROUND BAR THESE SEARCH VARIANTS IMPROVE DISCOVERABILITY BECAUSE INTERNATIONAL BUYERS MAY SEARCH USING THE CHEMICAL COMPOSITION, TRANSLITERATED RUSSIAN DESIGNATION, EP DESIGNATION, MANUFACTURER GRADE OR ENGLISH GENERIC DESCRIPTION. VIM+ESR ROUND BAR MANUFACTURING PROCESS A TYPICAL CONTROLLED MANUFACTURING SEQUENCE FOR THIS SPECIALTY MATERIAL CONSISTS OF: RAW MATERIAL SELECTION → VACUUM INDUCTION MELTING → CHEMICAL ADJUSTMENT → ELECTRODE CASTING → ELECTROSLAG REMELTING → ESR INGOT INSPECTION → BREAKDOWN FORGING → CONTROLLED HOT FORGING → ROUND BAR FORMING → SOLUTION/CONDITIONING TREATMENT AS SPECIFIED → MACHINING OR PEELING → AGING → STRAIGHTENING → PRECISION GRINDING WHERE REQUIRED → ULTRASONIC INSPECTION → DIMENSIONAL INSPECTION → MECHANICAL TESTING → FINAL CERTIFICATION AND TRACEABILITY. THE EXACT ROUTE SHOULD BE CUSTOMIZED TO THE REQUIRED DIAMETER, PRODUCT CONDITION AND GOVERNING SPECIFICATION. WHY CHOOSE VIM+ESR FOR THIS ALLOY? VIM+ESR IS PARTICULARLY ATTRACTIVE FOR ULTRA-HIGH-STRENGTH SPECIALTY STEELS BECAUSE THE CUSTOMER IS PURCHASING MORE THAN CHEMISTRY. THE PROCESS IS INTENDED TO PROVIDE: HIGH METALLURGICAL CLEANLINESS REDUCED SEGREGATION CONTROLLED CHEMISTRY IMPROVED HOMOGENEITY BETTER INTERNAL QUALITY RELIABLE HEAT-TREATMENT RESPONSE IMPROVED REPEATABILITY HIGH CONFIDENCE FOR CRITICAL COMPONENTS FOR DEMANDING ROUND BARS, THESE FACTORS CAN BE DECISIVE WHEN THE MATERIAL IS EXPOSED TO HIGH STRESS, FATIGUE LOADING OR STRINGENT AEROSPACE AND DEFENSE REQUIREMENTS. FE-NI17-10CO-1.2MO-0.8TI-10W ROUND BAR MANUFACTURER A SPECIALIST FE-NI17-10CO-1.2MO-0.8TI-10W ROUND BAR MANUFACTURER SHOULD BE CAPABLE OF MANAGING THE COMPLETE METALLURGICAL CHAIN FROM SPECIALTY MELTING THROUGH FINAL INSPECTION. THE IDEAL MANUFACTURING PARTNER SHOULD PROVIDE VIM OR EQUIVALENT VACUUM MELTING, ESR CAPABILITY, CONTROLLED FORGING, VACUUM OR CONTROLLED-ATMOSPHERE HEAT TREATMENT, PRECISION BAR FINISHING AND COMPLETE TRACEABILITY. FOR INTERNATIONAL SUPPLY, DOCUMENTATION SHOULD IDENTIFY THE EXACT GRADE, CHEMISTRY, HEAT NUMBER, MELTING ROUTE, REMELTING ROUTE, HEAT TREATMENT, DIMENSIONS, MECHANICAL PROPERTIES AND INSPECTION RESULTS. FE-NI17-10CO-1.2MO-0.8TI-10W ROUND BAR SUPPLIER AND EXPORTER GLOBAL SEARCH FOR THIS MATERIAL UNDER SEVERAL COMMERCIAL PHRASES, INCLUDING: EP836 ROUND BAR SUPPLIER EP836 STEEL MANUFACTURER 03N17K10V10MT ROUND BAR SUPPLIER 03N17K10V10MT STEEL MANUFACTURER MDN2100 ROUND BAR SUPPLIER MDN2100 STEEL MANUFACTURER 17NI-10CO MARAGING STEEL SUPPLIER MARAGING STEEL ROUND BAR MANUFACTURER ULTRA HIGH STRENGTH STEEL ROUND BAR SUPPLIER AEROSPACE MARAGING STEEL SUPPLIER VIM ESR STEEL MANUFACTURER VIM+ESR ROUND BAR MANUFACTURER SPECIAL ALLOY ROUND BAR EXPORTER THESE COMMERCIAL SEARCH PHRASES CAN BE INTEGRATED NATURALLY INTO PRODUCT PAGES, TECHNICAL LANDING PAGES, APPLICATION PAGES AND INTERNATIONAL EXPORT PAGES. GLOBAL KEYWORD STRATEGY FOR GLOBAL SEARCH VISIBILITY, THE STRONGEST KEYWORD STRUCTURE SHOULD COMBINE THE EXACT ALLOY IDENTITY WITH BROADER, HIGH-DEMAND PRODUCT AND APPLICATION TERMS. PRIMARY PHRASES INCLUDE: MARAGING STEEL ROUND BAR MARAGING STEEL BAR HIGH STRENGTH STEEL ROUND BAR ULTRA HIGH STRENGTH STEEL BAR AEROSPACE STEEL ROUND BAR SPECIAL ALLOY ROUND BAR VIM ESR ROUND BAR VIM+ESR STEEL MARAGING STEEL MANUFACTURER MARAGING STEEL SUPPLIER MARAGING STEEL EXPORTER ROUND BAR MANUFACTURER ALLOY STEEL ROUND BAR HIGH TENSILE STRENGTH STEEL ROUND BAR AEROSPACE ALLOY STEEL DEFENSE STEEL MATERIAL SECONDARY LONG-TAIL PHRASES INCLUDE: EP836 ROUND BAR MANUFACTURING EP836 MARAGING STEEL ROUND BAR 03N17K10V10MT ROUND BAR MANUFACTURING 03N17K10V10MT STEEL SUPPLIER MDN2100 ROUND BAR MANUFACTURING MDN2100 HIGH STRENGTH STEEL FE-NI17-10CO-1.2MO-0.8TI-10W ROUND BAR 17NI-10CO-10W MARAGING STEEL ROUND BAR EP836 VIM ESR STEEL HIGH STRENGTH MARTENSITIC AGING STEEL ROUND BAR RUSSIAN EP836 STEEL EQUIVALENT 03N17K10V10MT EQUIVALENT GRADE EP836 STEEL SPECIFICATION TU 14-1-4862-90 STEEL TU 14-1-2199-77 STEEL AEROSPACE GRADE MARAGING STEEL ROUND BAR DEFENSE GRADE MARAGING STEEL ROUND BAR CUSTOM FORGED MARAGING STEEL BAR THE KEYWORD APPROACH INTENTIONALLY COMBINES BROADER HIGH-DEMAND SEARCHES SUCH AS MARAGING STEEL, ROUND BAR, STEEL MANUFACTURER, STEEL SUPPLIER, AEROSPACE STEEL AND HIGH STRENGTH STEEL WITH THE LOWER-VOLUME BUT HIGHLY TARGETED EP836 / 03N17K10V10MT TERMINOLOGY. EXACT MONTHLY SEARCH VOLUMES SHOULD NOT BE INVENTED: THOSE FIGURES REQUIRE A CURRENT PROPRIETARY KEYWORD DATABASE SUCH AS GOOGLE ADS KEYWORD PLANNER, SEMRUSH, AHREFS OR SIMILAR. THE KEYWORD SET ABOVE IS THEREFORE OPTIMIZED AROUND GLOBALLY COMMON COMMERCIAL AND TECHNICAL SEARCH LANGUAGE RATHER THAN FABRICATED NUMERICAL SEARCH-VOLUME CLAIMS. QUALITY CERTIFICATION AND DOCUMENTATION A PREMIUM EP836 / MDN2100 ROUND-BAR SUPPLY PACKAGE CAN INCLUDE: MATERIAL TEST CERTIFICATE CHEMICAL ANALYSIS CERTIFICATE MECHANICAL TEST REPORT HEAT-TREATMENT CERTIFICATE VIM HEAT NUMBER ESR REMELT NUMBER FORGING TRACEABILITY ULTRASONIC TESTING REPORT DIMENSIONAL INSPECTION REPORT HARDNESS REPORT METALLOGRAPHY WHERE SPECIFIED CERTIFICATE OF CONFORMITY COUNTRY-OF-ORIGIN DOCUMENTATION EXPORT PACKING DOCUMENTATION ADDITIONAL INSPECTION BY AN INDEPENDENT THIRD-PARTY AGENCY CAN BE ARRANGED WHEN REQUIRED BY THE PURCHASING SPECIFICATION. PACKAGING AND EXPORT OF VIM+ESR ROUND BAR FINISHED BARS SHOULD BE PROTECTED AGAINST MECHANICAL DAMAGE, MOISTURE AND CONTAMINATION DURING TRANSPORT. FOR INTERNATIONAL EXPORT, COMMON PRACTICES INCLUDE INDIVIDUAL WRAPPING, BUNDLED PACKING, PROTECTIVE END CAPS, WOODEN CRATES OR STEEL-SUPPORTED PACKAGING DEPENDING ON BAR SIZE AND DESTINATION. EVERY BUNDLE SHOULD MAINTAIN TRACEABILITY TO THE RELEVANT HEAT, REMELT AND INSPECTION DOCUMENTATION. WHY BUY FE-NI17-10CO-1.2MO-0.8TI-10W VIM+ESR ROUND BAR? FE-NI17-10CO-1.2MO-0.8TI-10W IS A HIGHLY SPECIALIZED ENGINEERING MATERIAL COMBINING A LOW-CARBON MARTENSITIC-AGING METALLURGY WITH SUBSTANTIAL NICKEL, COBALT, MOLYBDENUM, TITANIUM AND TUNGSTEN ADDITIONS. ITS EP836 / 03N17K10V10MT IDENTITY AND MDN2100 DESIGNATION MAKE IT PARTICULARLY RELEVANT FOR BUYERS SEEKING A SPECIALIZED ULTRA-HIGH-STRENGTH MATERIAL OUTSIDE THE MORE COMMONLY MARKETED C250/C300/C350 MARAGING GRADES. THE MOST IMPORTANT ADVANTAGES OF A PROPERLY MANUFACTURED VIM+ESR ROUND BAR INCLUDE CONTROLLED CHEMISTRY, HIGH CLEANLINESS, REFINED INTERNAL QUALITY, STRONG AGING RESPONSE AND SUITABILITY FOR CRITICAL HIGH-STRENGTH APPLICATIONS. FINAL SUMMARY FE-NI17-10CO-1.2MO-0.8TI-10W VIM+ESR ROUND BAR IS A SPECIALIZED HIGH-STRENGTH MARTENSITIC-AGING STEEL ASSOCIATED WITH 03N17K10V10MT, EP836 AND MDN2100. PARMANU DHATU NIGAM IDENTIFIES MDN2100 WITH THIS CHEMISTRY AND LINKS THE ROD PRODUCT TO TU 14-1-4862-90, WHILE OTHER DOCUMENTED SPECIFICATIONS FOR THE ALLOY FAMILY INCLUDE TU 14-1-2199-77 AND TU 14-1-4477-88. THE MATERIAL IS PARTICULARLY APPROPRIATE FOR APPLICATIONS DEMANDING VERY HIGH STRENGTH AND STRICT METALLURGICAL QUALITY, INCLUDING SPECIALIZED AEROSPACE, DEFENSE, OIL AND GAS, CHEMICAL AND HIGH-PERFORMANCE ENGINEERING APPLICATIONS. THE STRONGEST STRATEGY IS TO COMBINE THE EXACT DESIGNATION EP836 / 03N17K10V10MT / MDN2100 WITH BROADER COMMERCIAL SEARCH TERMS SUCH AS MARAGING STEEL ROUND BAR, HIGH STRENGTH STEEL, AEROSPACE STEEL, ALLOY STEEL ROUND BAR, VIM+ESR STEEL, MARAGING STEEL MANUFACTURER, SUPPLIER AND EXPORTER.
Have a question? Ask here!
Required fields are marked *