

2026-09-14T07:43:04
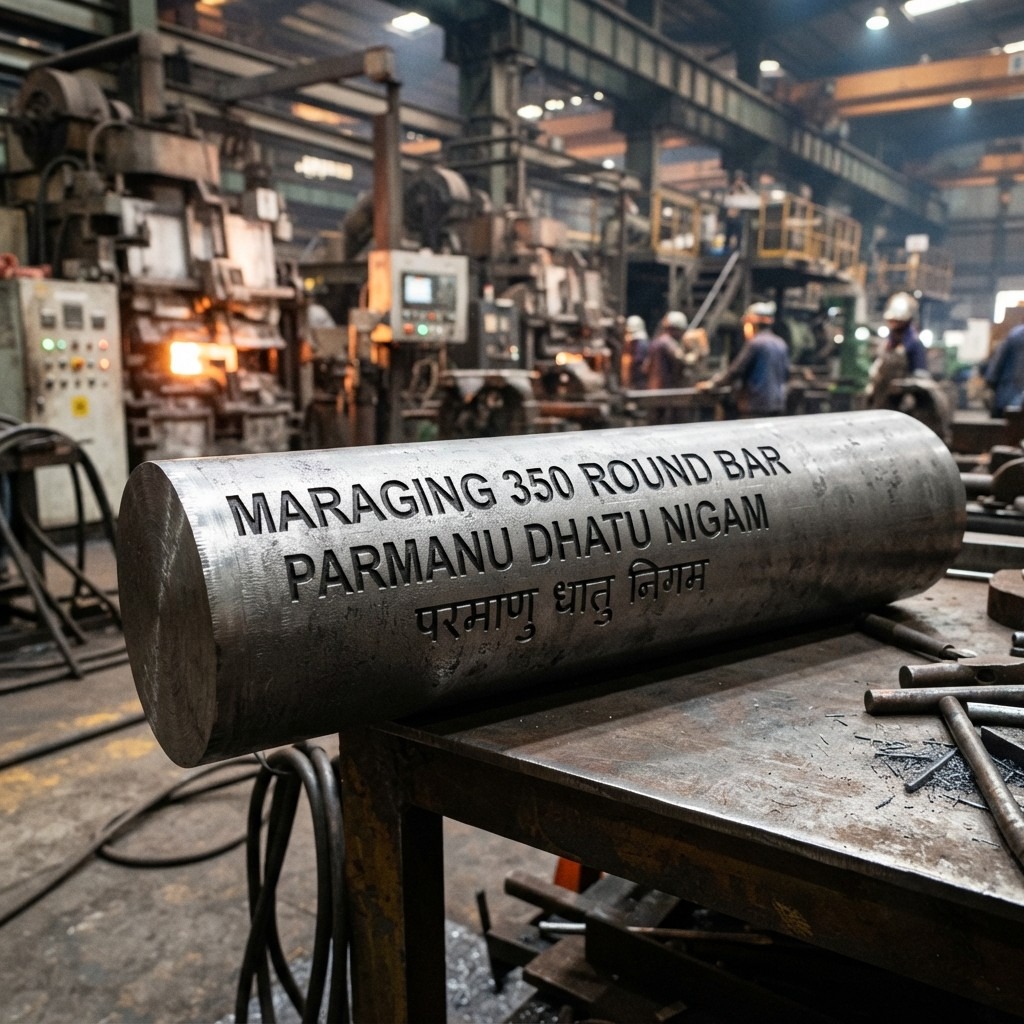
MARAGING 350 VIM+ESR ROUND BAR MANUFACTURING: HIGH-STRENGTH 18NI(350) C350 STEEL FOR AEROSPACE, DEFENSE AND PRECISION ENGINEERING FE-18.5NI-12CO-4.9MO-1.4TI-0.1AL VIM+ESR ROUND BAR IS THE CHEMISTRY ASSOCIATED WITH THE 18NI(350) MARAGING STEEL FAMILY, COMMONLY IDENTIFIED AS MARAGING 350, MARAGING C350, C350, 18NI-350, UNS K93160, AMS 6515, MIL-S-46850 AND EN/DIN 1.6356 / X2NICOMOTI18-12-4) PUBLISHED TECHNICAL REFERENCES IDENTIFY 18NI(350) WITH APPROXIMATELY 18.5% NICKEL, 12% COBALT, ABOUT 4.8–5.0% MOLYBDENUM AND 1.4% TITANIUM, BALANCE IRON. THE MATERIAL IS AN ULTRA-HIGH-STRENGTH PRECIPITATION-HARDENING MARAGING STEEL RATHER THAN A CONVENTIONAL CARBON-HARDENED ALLOY. ITS EXTREMELY LOW CARBON LEVEL, HIGH NICKEL CONTENT AND COBALT-MOLYBDENUM-TITANIUM ALLOYING SYSTEM ALLOW THE STEEL TO BE SUPPLIED IN A RELATIVELY MACHINABLE SOLUTION-TREATED CONDITION AND THEN STRENGTHENED SUBSTANTIALLY BY CONTROLLED AGING. IMPORTANT DESIGNATION NOTE: THE EXACT REQUESTED NOMINAL CHEMISTRY IS BEST MARKETED AND SPECIFIED AS MARAGING 350 / C350 / 18NI(350). THE EXACT PERMITTED CHEMISTRY DEPENDS ON THE GOVERNING MATERIAL SPECIFICATION AND PRODUCT FORM, SO PURCHASING DOCUMENTS SHOULD IDENTIFY THE REQUIRED STANDARD RATHER THAN RELYING ON NOMINAL CHEMISTRY ALONE. AMS 6515 AND MIL-S-46850 ARE THE PRINCIPAL SPECIFICATIONS ASSOCIATED WITH C350 ROUND BAR. FE-18.5NI-12CO-4.9MO-1.4TI-0.1AL ROUND BAR MANUFACTURING MANUFACTURING FE-18.5NI-12CO-4.9MO-1.4TI-0.1AL VIM+ESR ROUND BAR STARTS WITH EXCEPTIONALLY CLEAN STEELMAKING BECAUSE MARAGING STEELS DEPEND STRONGLY ON CONTROL OF CARBON, SULFUR, PHOSPHORUS, OXYGEN, NITROGEN AND OTHER RESIDUAL ELEMENTS. FOR AEROSPACE AND OTHER CRITICAL APPLICATIONS, VACUUM PROCESSING IS PARTICULARLY IMPORTANT. MARAGING STEELS ARE COMMONLY PRODUCED USING VACUUM-BASED MELTING ROUTES, AND TECHNICAL LITERATURE NOTES THAT SPECIAL LOW-IMPURITY AEROSPACE GRADES MAY REQUIRE MULTIPLE MELTING STEPS. IN A VIM+ESR MANUFACTURING ROUTE, THE ALLOY CHARGE IS FIRST MELTED UNDER VACUUM INDUCTION MELTING (VIM). THIS PROVIDES CLOSE CONTROL OF ALLOY CHEMISTRY WHILE REDUCING ATMOSPHERIC CONTAMINATION. THE VIM ELECTRODE OR REMELT FEED IS SUBSEQUENTLY PROCESSED BY ELECTROSLAG REMELTING (ESR) TO IMPROVE INGOT CLEANLINESS, HOMOGENIZATION AND METALLURGICAL QUALITY. THE RESULTING ESR INGOT IS THEN CONDITIONED AND CONVERTED INTO BILLET OR ROUND-BAR STOCK THROUGH CONTROLLED HOT WORKING SUCH AS OPEN-DIE FORGING, ROTARY FORGING, COGGING, RADIAL FORGING OR HOT ROLLING, ACCORDING TO REQUIRED DIMENSIONS AND MILL CAPABILITY. MARAGING 350 ROUND BAR CHEMICAL DESIGN THE ALLOY DESIGN IS BUILT AROUND A LOW-CARBON FE-NI-CO-MO-TI PRECIPITATION-HARDENING SYSTEM. THE NOMINAL CHEMISTRY ASSOCIATED WITH THE REQUESTED GRADE INCLUDES APPROXIMATELY: IRON: BALANCE NICKEL: 18.5% COBALT: 12% MOLYBDENUM: 4.8–4.9% TITANIUM: 1.4% ALUMINUM: APPROXIMATELY 0.1% COMMERCIAL SPECIFICATION LIMITS CAN DIFFER SLIGHTLY FROM THESE NOMINAL VALUES. FOR EXAMPLE, PUBLISHED AMS 6515-RELATED DATA REPORT NICKEL AROUND 18.0–19.0%, COBALT AROUND 11.5–12.5%, MOLYBDENUM AROUND 4.6–5.2%, TITANIUM AROUND 1.3–1.6% AND ALUMINUM AROUND 0.05–0.15%, TOGETHER WITH TIGHTLY RESTRICTED CARBON, SULFUR AND PHOSPHORUS. THIS IS WHY THE PURCHASING DESCRIPTION “18.5NI-12CO-4.9MO-1.4TI-0.1AL” SHOULD BE TIED TO THE APPLICABLE SPECIFICATION, SUCH AS AMS 6515, RATHER THAN TREATED AS A COMPLETE SPECIFICATION BY ITSELF. WHY VIM+ESR IS IMPORTANT FOR C350 ROUND BAR FOR HIGH-INTEGRITY MARAGING 350 ROUND BAR, MELTING QUALITY IS AS IMPORTANT AS THE FINAL FORGING AND HEAT-TREATMENT OPERATIONS. VIM ENABLES ACCURATE ALLOY ADDITIONS AND LOW-PRESSURE PROCESSING. ESR THEN PROVIDES ANOTHER REFINING STEP THAT CAN IMPROVE INTERNAL CLEANLINESS AND REDUCE SEGREGATION ASSOCIATED WITH THE PRIMARY INGOT STRUCTURE. THIS IS PARTICULARLY VALUABLE FOR LARGE-DIAMETER ROUND BAR, AEROSPACE SHAFTING, LANDING-GEAR COMPONENTS, HIGHLY STRESSED FASTENERS AND OTHER APPLICATIONS WHERE INTERNAL DISCONTINUITIES CAN BECOME FATIGUE-CRITICAL. A VIM+ESR ROUTE CAN THEREFORE BE POSITIONED AS A PREMIUM MANUFACTURING ROUTE FOR AEROSPACE-GRADE MARAGING STEEL ROUND BAR, ULTRA-HIGH-STRENGTH STEEL BAR AND CRITICAL-DUTY PRECISION STEEL STOCK. HOT WORKING AND ROUND BAR CONVERSION AFTER ESR, THE INGOT IS HEATED WITHIN A CONTROLLED FORGING OR ROLLING TEMPERATURE WINDOW AND PROGRESSIVELY REDUCED. TYPICAL MANUFACTURING OPERATIONS CAN INCLUDE: ESR INGOT → BILLET CONVERSION → COGGING/OPEN-DIE FORGING → ROTARY/RADIAL FORGING OR HOT ROLLING → STRAIGHTENING → SOLUTION TREATMENT → DESCALING → PEELING/TURNING/GRINDING → ULTRASONIC INSPECTION → FINAL DIMENSIONAL INSPECTION. THE PRECISE SEQUENCE DEPENDS ON DIAMETER, REDUCTION RATIO, FINAL SURFACE REQUIREMENT AND THE SPECIFICATION INVOKED BY THE PURCHASER. FOR LARGER BAR DIAMETERS, FORGING IS FREQUENTLY PREFERRED BECAUSE SUBSTANTIAL DEFORMATION CAN HELP REFINE AND HOMOGENIZE THE INTERNAL STRUCTURE. SMALLER SIZES MAY BE PRODUCED THROUGH CONTROLLED ROLLING OR FURTHER BAR-REDUCTION PROCESSES. SOLUTION ANNEALING / SOLUTION TREATMENT MARAGING 350 IS NORMALLY SUPPLIED IN A CONDITION THAT PERMITS MACHINING BEFORE FINAL AGE HARDENING. PUBLISHED DATA FOR C350 DESCRIBE THE SOLUTION-TREATED CONDITION AS RELATIVELY SOFT AND READILY MACHINABLE, GENERALLY AROUND THE LOW-30S HRC, BEFORE PRECIPITATION AGING PRODUCES THE MUCH HIGHER FINAL HARDNESS AND STRENGTH. A PROPERLY CONTROLLED SOLUTION TREATMENT ESTABLISHES THE REQUIRED METALLURGICAL STARTING CONDITION FOR AGING. COOLING IS NORMALLY PERFORMED ACCORDING TO THE APPLICABLE SPECIFICATION AND PRODUCT FORM. THE ADVANTAGE IS IMPORTANT FOR MANUFACTURERS PRODUCING SHAFTS, TOOLING, DIES, GEARS AND PRECISION AEROSPACE COMPONENTS: MACHINING CAN BE CARRIED OUT BEFORE THE FINAL STRENGTHENING TREATMENT, REDUCING THE MACHINING DIFFICULTY ASSOCIATED WITH FULLY AGED ULTRA-HIGH-STRENGTH STEEL. AGING TREATMENT OF MARAGING 350 THE DEFINING FEATURE OF MARAGING 350 IS AGE HARDENING. UNLIKE CONVENTIONAL ALLOY STEELS, STRENGTH DOES NOT PRIMARILY COME FROM HIGH CARBON CONTENT AND MARTENSITIC QUENCH HARDENING. INSTEAD, THE LOW-CARBON MARTENSITIC MATRIX IS STRENGTHENED DURING CONTROLLED AGING THROUGH PRECIPITATION REACTIONS INVOLVING ALLOYING ELEMENTS SUCH AS MOLYBDENUM AND TITANIUM. MARAGING-STEEL LITERATURE IDENTIFIES INTERMETALLIC PRECIPITATION AS THE FUNDAMENTAL STRENGTHENING MECHANISM. PUBLISHED MARAGING 350 DATA COMMONLY ASSOCIATE FINAL AGING WITH TEMPERATURES IN THE NEIGHBORHOOD OF 480°C (900°F), ALTHOUGH THE EXACT CYCLE, HOLDING TIME AND CONDITION MUST BE SELECTED ACCORDING TO THE APPLICABLE SPECIFICATION, SIZE AND REQUIRED PROPERTIES. BECAUSE AGING OCCURS AT A COMPARATIVELY LOW TEMPERATURE, DIMENSIONAL CHANGES CAN BE CONTROLLED MORE EFFECTIVELY THAN WITH MANY CONVENTIONAL QUENCH-AND-TEMPER HIGH-STRENGTH STEELS. MECHANICAL PROPERTIES OF MARAGING 350 ROUND BAR MARAGING 350 IS DESIGNED FOR EXTREMELY HIGH STRENGTH COMBINED WITH USEFUL FRACTURE TOUGHNESS, MACHINABILITY IN THE SOLUTION-TREATED CONDITION AND COMPARATIVELY LOW DISTORTION DURING FINAL HARDENING. PUBLISHED C350 DATA REPORT APPROXIMATELY 330 KSI YIELD STRENGTH AND 350 KSI ULTIMATE TENSILE STRENGTH FOR REPRESENTATIVE AGED MATERIAL, WHILE ANOTHER AMS 6515 SOURCE REPORTS APPROXIMATELY 2242 MPA PROOF STRESS AND 2310 MPA TENSILE STRENGTH, WITH HARDNESS AROUND 53 HRC AFTER HEAT TREATMENT. ACTUAL CERTIFIED VALUES DEPEND ON PRODUCT FORM, DIAMETER, HEAT-TREATMENT CONDITION AND THE CONTROLLING SPECIFICATION. THIS COMBINATION MAKES C350 ATTRACTIVE WHEN THE DESIGN REQUIRES AN UNUSUALLY HIGH STRENGTH-TO-WEIGHT RATIO AND HIGH STRUCTURAL PERFORMANCE. SURFACE FINISHING OF VIM+ESR ROUND BAR AFTER HEAT TREATMENT, MARAGING 350 ROUND BAR CAN BE SUPPLIED IN DIFFERENT SURFACE CONDITIONS ACCORDING TO APPLICATION. COMMON MANUFACTURING FINISHES INCLUDE: BLACK/FORGED FINISH, TURNED AND POLISHED, PEELED FINISH, CENTERLESS GROUND FINISH, BRIGHT BAR FINISH, AND PRECISION-GROUND FINISH. FOR HIGH-PERFORMANCE SHAFTS, TOOLING AND PRECISION COMPONENTS, GRINDING OR CENTERLESS FINISHING CAN BE USED TO ACHIEVE CLOSE DIMENSIONAL CONTROL AND A SMOOTHER SURFACE SUITABLE FOR SUBSEQUENT MACHINING. NON-DESTRUCTIVE TESTING OF C350 ROUND BAR BECAUSE MARAGING 350 IS FREQUENTLY SPECIFIED FOR CRITICAL-DUTY APPLICATIONS, INSPECTION CAN INCLUDE MULTIPLE STAGES OF QUALITY CONTROL. TYPICAL REQUIREMENTS CAN INVOLVE: ULTRASONIC TESTING, LIQUID PENETRANT INSPECTION, MAGNETIC-PARTICLE INSPECTION, DIMENSIONAL INSPECTION, CHEMICAL ANALYSIS, HARDNESS TESTING, TENSILE TESTING, METALLOGRAPHIC EXAMINATION, AND SURFACE-QUALITY INSPECTION. THE SPECIFIC ACCEPTANCE CRITERIA SHOULD BE TAKEN FROM THE PURCHASE SPECIFICATION RATHER THAN ASSUMED FROM A GENERIC MARAGING-STEEL DATASHEET. FOR AEROSPACE AND HIGH-INTEGRITY MATERIAL, TRACEABILITY IS ALSO IMPORTANT. MILL DOCUMENTATION CAN INCLUDE HEAT NUMBER, MELTING ROUTE, CHEMICAL ANALYSIS, MECHANICAL TEST RESULTS, HEAT-TREATMENT CONDITION AND INSPECTION RECORDS. INTERNATIONAL EQUIVALENTS AND DESIGNATIONS THE MOST USEFUL INTERNATIONAL DESIGNATIONS ASSOCIATED WITH THIS MATERIAL INCLUDE: MARAGING 350 MARAGING C350 C350 C-350 18NI(350) 18NI-350 18% NICKEL MARAGING 350 18NI350 MARAGING STEEL UNS K93160 AMS 6515 MIL-S-46850 / MIL-S-46850D 1.6356 X2NICOMOTI18-12-4 X2NICOMOTI 18-12-4 18NICOMOTI MARAGING STEEL THE IDENTIFICATION OF 18NI350 WITH 1.6356 AND X2NICOMOTI18-12-4 IS ALSO SUPPORTED IN TECHNICAL LITERATURE ON MODERN MARAGING-STEEL DEVELOPMENT. UNS K93160 IS THE U.S. UNIFIED NUMBERING SYSTEM DESIGNATION MOST DIRECTLY ASSOCIATED WITH MARAGING 350. TRADE NAMES AND COMMERCIAL NAMES COMMERCIAL AND TRADE TERMINOLOGY ENCOUNTERED IN THE MARKET INCLUDES: VASCOMAX 350 VASCOMAX C350 ALMAR 350 ATI C-350 MARAGING C350 MARAGING 350 STEEL C350 MARAGING STEEL BRAND NAMES ARE PROPRIETARY COMMERCIAL DESIGNATIONS, SO A PURCHASE ORDER SHOULD IDENTIFY THE REQUIRED SPECIFICATION AND PRODUCT FORM IN ADDITION TO ANY TRADE NAME. PUBLISHED INDUSTRY REFERENCES IDENTIFY VASCOMAX 350 AND ALMAR 350 AS COMMERCIAL NAMES ASSOCIATED WITH THE GRADE. SPECIFICATION STANDARDS FOR MARAGING 350 ROUND BAR FOR ROUND BAR PROCUREMENT, THE MOST IMPORTANT SPECIFICATION REFERENCE IS: AMS 6515 — MARAGING STEEL BARS, FORGINGS, RINGS, AND RELATED PRODUCT FORMS, COMMONLY ASSOCIATED WITH MARAGING 350 / UNS K93160. ANOTHER MAJOR U.S. SPECIFICATION REFERENCE IS: MIL-S-46850, INCLUDING MIL-S-46850D, COVERING HIGH-STRENGTH MARAGING STEEL REQUIREMENTS. THE EUROPEAN IDENTIFICATION FREQUENTLY ENCOUNTERED IS: WERKSTOFF 1.6356 — X2NICOMOTI18-12-4. TECHNICAL DATABASES AND STEEL REFERENCES ALSO ASSOCIATE 1.6356/X2NICOMOTI18-12-4 SPECIFICALLY WITH THE MARAGING 350 FAMILY. PRODUCT INSPECTION AND CERTIFICATION REQUIREMENTS CAN ADDITIONALLY REFERENCE STANDARDS SUCH AS EN 10204 FOR INSPECTION DOCUMENTS AND APPROPRIATE NONDESTRUCTIVE-TESTING STANDARDS WHERE SPECIFIED BY THE ORDER. THESE SHOULD BE TREATED AS INSPECTION/DOCUMENTATION STANDARDS RATHER THAN AS CHEMICAL EQUIVALENTS OF THE ALLOY ITSELF. MARAGING 350 VS. MARAGING 300 MARAGING 350 SHOULD NOT BE CONFUSED WITH THE MORE WIDELY ENCOUNTERED MARAGING 300 / 18NI(300). THE HIGHER-STRENGTH C350 GRADE HAS SUBSTANTIALLY HIGHER COBALT AND TITANIUM LEVELS. PUBLISHED COMPARISON DATA IDENTIFY 18NI(300) AROUND 18.5% NI, 9% CO, 4.8% MO AND APPROXIMATELY 0.7% TI, WHILE CONVENTIONAL 18NI(350) IS ASSOCIATED WITH APPROXIMATELY 18% NI, 12% CO, 4.2–4.8% MO AND 1.5% TI DEPENDING ON THE REFERENCE AND CHEMISTRY CONVENTION. CONSEQUENTLY, UNS K93160 / MARAGING 350 SHOULD NEVER BE AUTOMATICALLY SUBSTITUTED WITH UNS K93120 / MARAGING 300 MERELY BECAUSE BOTH ARE 18% NICKEL MARAGING STEELS. APPLICATIONS OF MARAGING 350 ROUND BAR THE VERY HIGH STRENGTH OF C350 MAKES IT PARTICULARLY ATTRACTIVE FOR DEMANDING ENGINEERING APPLICATIONS. TYPICAL APPLICATIONS INCLUDE AIRCRAFT LANDING GEAR COMPONENTS, AEROSPACE STRUCTURAL COMPONENTS, ROCKET AND MISSILE MOTOR CASES, HIGH-PERFORMANCE SHAFTS, GEARS, FASTENERS, TOOLING, DIES, PRECISION MECHANISMS, HIGH-LOAD SPRINGS, HIGH-STRENGTH PINS AND OTHER HIGHLY STRESSED COMPONENTS. INDUSTRY REFERENCES SPECIFICALLY IDENTIFY MISSILE AND ROCKET MOTOR CASES, LANDING GEAR, SHAFTING, GEARS AND FASTENERS AS MAJOR APPLICATIONS. MARAGING 350 CAN ALSO BE SELECTED FOR SPECIALIZED TOOLING APPLICATIONS WHERE HIGH HARDNESS AFTER AGING MUST BE COMBINED WITH GOOD MACHINABILITY BEFORE AGING. MACHINING OF MARAGING 350 ROUND BAR A MAJOR COMMERCIAL ADVANTAGE OF MARAGING 350 IS ITS MACHINABILITY IN THE SOLUTION-TREATED CONDITION. MANUFACTURERS CAN ROUGH-MACHINE OR SEMI-FINISH-MACHINE COMPONENTS WHILE THE MATERIAL IS COMPARATIVELY SOFT, FOLLOWED BY AGING AND THEN FINAL FINISHING. THIS STRATEGY CAN REDUCE MACHINING LOADS AND HELP PRESERVE DIMENSIONAL ACCURACY. NEVERTHELESS, MACHINING PARAMETERS SHOULD BE DEVELOPED ACCORDING TO BAR DIAMETER, TOOLING MATERIAL, COOLANT STRATEGY, STOCK REMOVAL AND WHETHER THE MATERIAL IS SOLUTION TREATED OR AGED. WELDING AND FABRICATION MARAGING STEELS ARE KNOWN FOR USEFUL WELDABILITY COMPARED WITH MANY CONVENTIONAL ULTRA-HIGH-STRENGTH ALLOY STEELS, ALTHOUGH WELDING PROCEDURE QUALIFICATION IS ESSENTIAL FOR SAFETY-CRITICAL STRUCTURES. FOR MARAGING 350, FABRICATION PLANNING SHOULD CONSIDER: BASE-METAL CONDITION, WELDING PROCESS, FILLER-METAL COMPATIBILITY, HEAT INPUT, POST-WELD AGING, AND THE FINAL REQUIRED MECHANICAL PROPERTIES. WELDED REGIONS CAN RESPOND DIFFERENTLY TO AGING FROM THE PARENT METAL, SO AEROSPACE AND PRESSURE-CRITICAL APPLICATIONS SHOULD RELY ON QUALIFIED PROCEDURES RATHER THAN GENERIC WELDING ASSUMPTIONS. QUALITY CONTROL IN VIM+ESR MANUFACTURING A PREMIUM FE-18.5NI-12CO-4.9MO-1.4TI-0.1AL VIM+ESR ROUND BAR MANUFACTURER SHOULD MAINTAIN CONTROL OVER THE COMPLETE MANUFACTURING CHAIN. QUALITY CONTROL SHOULD COVER THE CHEMISTRY OF EACH HEAT, VIM PROCESSING, ESR PARAMETERS, REDUCTION RATIO, FORGING TEMPERATURE, SOLUTION TREATMENT, AGING CONDITION, SURFACE QUALITY AND NDT RESULTS. FOR DEMANDING ORDERS, BUYERS COMMONLY REQUEST A MILL TEST CERTIFICATE (MTC) CONTAINING HEAT NUMBER, CHEMICAL COMPOSITION, MECHANICAL PROPERTIES, HEAT-TREATMENT CONDITION AND APPLICABLE SPECIFICATION. THIRD-PARTY INSPECTION CAN BE ADDED WHEN REQUIRED BY THE AEROSPACE, DEFENSE OR END-USER PROCUREMENT SPECIFICATION. WHY CHOOSE FE-18.5NI-12CO-4.9MO-1.4TI-0.1AL VIM+ESR ROUND BAR? THE COMBINATION OF VIM MELTING AND ESR REMELTING, FOLLOWED BY CONTROLLED FORGING AND HEAT TREATMENT, PROVIDES A ROUTE AIMED AT PRODUCING EXCEPTIONALLY CLEAN, HIGH-INTEGRITY C350 ROUND BAR. THE PRINCIPAL ADVANTAGES INCLUDE: ULTRA-HIGH TENSILE STRENGTH AFTER AGING, VERY HIGH YIELD STRENGTH, EXCELLENT STRENGTH-TO-WEIGHT PERFORMANCE, GOOD TOUGHNESS, EXCELLENT MACHINABILITY BEFORE AGING, RELATIVELY LOW DISTORTION DURING AGE HARDENING, HIGH DIMENSIONAL STABILITY, GOOD FATIGUE PERFORMANCE WHEN PROPERLY PROCESSED, AND SUITABILITY FOR AEROSPACE AND OTHER CRITICAL ENGINEERING APPLICATIONS. GLOBAL KEYWORD CLUSTER FOR MARAGING 350 VIM+ESR ROUND BAR FOR INTERNATIONAL SEARCH VISIBILITY, THE STRONGEST RELEVANT KEYWORD THEMES SHOULD COMBINE THE MATERIAL NAME + PRODUCT FORM + SPECIFICATION + MANUFACTURING/SUPPLY INTENT. CORE COMMERCIAL KEYWORDS INCLUDE: MARAGING 350 ROUND BAR MARAGING 350 STEEL ROUND BAR MARAGING C350 ROUND BAR MARAGING 350 BAR MARAGING 350 STEEL BAR C350 ROUND BAR C350 MARAGING STEEL 18NI(350) ROUND BAR 18NI-350 ROUND BAR 18NI350 MARAGING STEEL UNS K93160 ROUND BAR UNS K93160 BAR AMS 6515 ROUND BAR AMS 6515 BAR MIL-S-46850 ROUND BAR MIL-S-46850D MARAGING STEEL 1.6356 ROUND BAR X2NICOMOTI18-12-4 ROUND BAR VASCOMAX 350 ROUND BAR VASCOMAX C350 ROUND BAR ALMAR 350 ROUND BAR 18NI MARAGING STEEL ROUND BAR ULTRA HIGH STRENGTH STEEL ROUND BAR MARAGING STEEL MANUFACTURER MARAGING STEEL SUPPLIER MARAGING STEEL EXPORTER MARAGING 350 MANUFACTURER MARAGING 350 SUPPLIER MARAGING 350 PRICE MARAGING 350 STOCKIST MARAGING 350 FORGED BAR MARAGING 350 FORGED ROUND BAR MARAGING 350 BRIGHT BAR MARAGING 350 PRECISION GROUND BAR MARAGING STEEL AEROSPACE BAR AEROSPACE MARAGING STEEL VIM ESR MARAGING STEEL VIM+ESR ROUND BAR MANUFACTURER VACUUM MELTED MARAGING STEEL ESR MARAGING STEEL BAR. THESE TERMS REFLECT COMMERCIALLY VISIBLE PRODUCT TERMINOLOGY ACROSS SUPPLIER, SPECIFICATION AND ENGINEERING SEARCHES. CURRENT SEARCH RESULTS PROMINENTLY EXPOSE PHRASES SUCH AS MARAGING 350 ROUND BAR, AMS 6515, UNS K93160, MIL-S-46850, VASCOMAX 350, MARAGING C350 AND 18NI(350). I WOULD NOT ASSIGN NUMERICAL “GLOBAL MONTHLY SEARCH VOLUMES” TO THESE KEYWORDS WITHOUT ACCESS TO A DEDICATED KEYWORD-VOLUME DATASET SUCH AS GOOGLE ADS KEYWORD PLANNER, SEMRUSH OR AHREFS. PUBLIC WEB SEARCH RESULTS CAN ESTABLISH COMMERCIALLY USED QUERY TERMINOLOGY, BUT THEY DO NOT PROVIDE RELIABLE WORLDWIDE MONTHLY-VOLUME FIGURES. MANUFACTURING SPECIFICATION FOR EXPORT MARKETS FOR INTERNATIONAL PROCUREMENT, THE PRODUCT DESCRIPTION CAN BE WRITTEN AS: FE-18.5NI-12CO-4.9MO-1.4TI-0.1AL VIM+ESR MARAGING 350 ROUND BAR, UNS K93160, AMS 6515, MIL-S-46850D, W.NR. 1.6356, X2NICOMOTI18-12-4, SOLUTION ANNEALED OR AGE HARDENED, WITH CHEMICAL ANALYSIS, MECHANICAL TESTING, DIMENSIONAL INSPECTION AND NDT AS SPECIFIED. THIS WORDING COMBINES THE REQUESTED CHEMISTRY, PRODUCTION ROUTE, COMMON GRADE DESIGNATION AND MAJOR INTERNATIONAL IDENTIFICATION SYSTEMS WHILE LEAVING THE FINAL ACCEPTANCE REQUIREMENTS TO THE PURCHASE SPECIFICATION. CONCLUSION FE-18.5NI-12CO-4.9MO-1.4TI-0.1AL VIM+ESR ROUND BAR IS BEST POSITIONED IN THE INTERNATIONAL MARKET AS MARAGING 350 / MARAGING C350 / 18NI(350) / C350 / UNS K93160, WITH AMS 6515 AND MIL-S-46850 BEING THE PRINCIPAL U.S. SPECIFICATIONS AND 1.6356 / X2NICOMOTI18-12-4 THE IMPORTANT EUROPEAN MATERIAL DESIGNATION. ITS COMBINATION OF VACUUM MELTING, ESR REFINEMENT, CONTROLLED HOT WORKING, SOLUTION TREATMENT AND PRECIPITATION AGING MAKES IT PARTICULARLY SUITABLE FOR ULTRA-HIGH-STRENGTH AEROSPACE ROUND BAR, DEFENSE COMPONENTS, LANDING GEAR, ROCKET AND MISSILE HARDWARE, GEARS, SHAFTS, FASTENERS, DIES AND OTHER PRECISION ENGINEERING APPLICATIONS. FOR INTERNATIONAL PRODUCT DISCOVERY, THE MOST VALUABLE TERMINOLOGY CENTERS ON MARAGING 350 ROUND BAR, MARAGING C350, 18NI(350), UNS K93160, AMS 6515, MIL-S-46850D, 1.6356, X2NICOMOTI18-12-4, VASCOMAX C350, VIM+ESR MARAGING STEEL AND MARAGING 350 MANUFACTURER/SUPPLIER/EXPORTER.
Have a question? Ask here!
Required fields are marked *