

2026-09-15T06:46:07
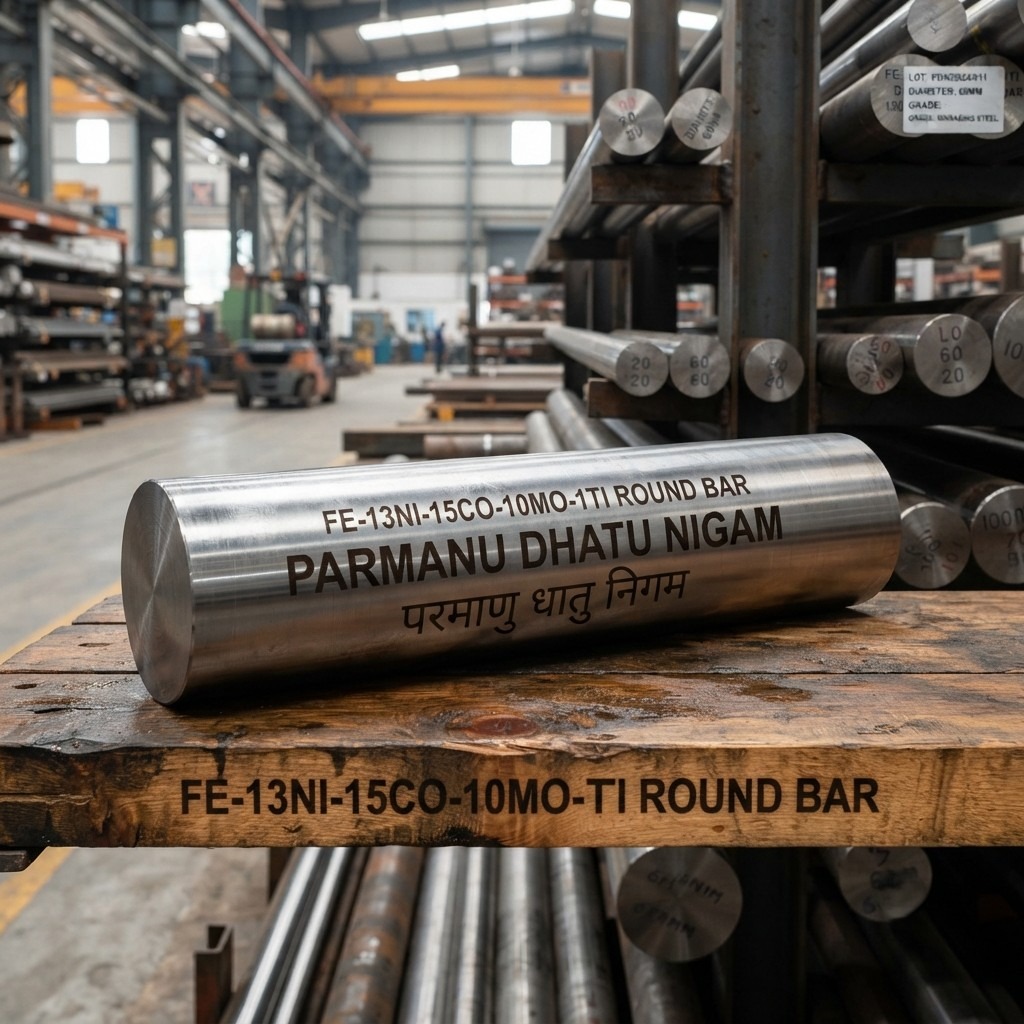
FE-13NI-15CO-10MO-1TI VIM+ESR ROUND BAR MANUFACTURING – MARAGING 400 / 13NI400 ULTRA-HIGH-STRENGTH STEEL FE-13NI-15CO-10MO-1TI VIM+ESR ROUND BAR MANUFACTURING | MARAGING 400, 13NI400, X2NICOMO13-15-10 HIGH-STRENGTH STEEL INTRODUCTION FE-13NI-15CO-10MO-1TI IS AN ULTRA-HIGH-STRENGTH PRECIPITATION-HARDENING 13NI MARAGING STEEL, COMMONLY IDENTIFIED AS MARAGING 400, 13NI400, MARAGING C400, AND DIN X2NICOMO13-15-10) THE NOMINAL CHEMISTRY IS APPROXIMATELY 13% NICKEL, 15% COBALT, 10% MOLYBDENUM AND 1% TITANIUM, WITH IRON AS THE BALANCE. PUBLISHED RESEARCH SPECIFICALLY IDENTIFIES THIS COMPOSITION AS MARAGING 400 AND REPORTS POTENTIAL YIELD STRENGTH AROUND 3 GPA AFTER APPROPRIATE PROCESSING AND AGING. FOR DEMANDING ROUND-BAR APPLICATIONS, VIM+ESR MANUFACTURING IS PARTICULARLY VALUABLE BECAUSE VACUUM INDUCTION MELTING PROVIDES CONTROLLED ALLOY CHEMISTRY AND MELTING UNDER REDUCED ATMOSPHERIC CONTAMINATION, WHILE ELECTROSLAG REMELTING CAN IMPROVE METALLURGICAL CLEANLINESS, HOMOGENEITY AND INTERNAL QUALITY. THE RESULTING MARAGING 400 ROUND BAR CAN BE SUPPLIED FOR HIGH-PERFORMANCE TOOLING, AEROSPACE, DEFENSE, PRECISION ENGINEERING AND OTHER APPLICATIONS WHERE AN EXCEPTIONALLY HIGH STRENGTH-TO-WEIGHT RATIO IS REQUIRED. FE-13NI-15CO-10MO-1TI ALLOY IDENTIFICATION AND INTERNATIONAL EQUIVALENTS THE MOST IMPORTANT NAMES AND DESIGNATIONS ASSOCIATED WITH THIS MATERIAL INCLUDE: FE-13NI-15CO-10MO-1TI 13NI-15CO-10MO-1TI MARAGING STEEL 13NI400 13NI(400) MARAGING 400 MARAGING C400 C400 MARAGING STEEL MDN 400 DIN X2NICOMO13-15-10 X 2 NICOMO 13 15 10 A CURRENT PARMANU DHATU NIGAM TECHNICAL BROCHURE EXPLICITLY IDENTIFIES MDN 400 / MARAGING C400 AS DIN X2NICOMO13-15-10, WITH TYPICAL CHEMISTRY FE-13NI-15CO-10MO-1TI AND FORGED-BAR AVAILABILITY. PARMANU DHATU NIGAM OSPREY MAR-60 POWDER DESIGNATION PROVIDES ANOTHER IMPORTANT INDUSTRY REFERENCE: ITS PRODUCT IS IDENTIFIED AS ASTM/AISI 13NI400 AND EN X2NICOMO13-15-10) ITS NOMINAL CHEMISTRY IS FE-BALANCE, CO 15%, NI 13%, MO 10% AND TI 0.20%, WITH LOW IMPURITY LIMITS. IMPORTANT DISTINCTION CONCERNING EQUIVALENTS THE ALLOY SHOULD NOT AUTOMATICALLY BE EQUATED WITH MARAGING 200, 250, 300 OR 350. THOSE CONVENTIONAL GRADES GENERALLY BELONG TO THE 18NI MARAGING FAMILY AND HAVE SUBSTANTIALLY DIFFERENT NICKEL, COBALT, MOLYBDENUM AND TITANIUM CONTENTS. MARAGING 400/13NI400 REPRESENTS A DIFFERENT HIGH-STRENGTH COMPOSITION. LIKEWISE, AMS 6512, AMS 6515, MIL-S-46850 AND ASTM A538 COMMONLY ENCOUNTERED IN MARAGING-STEEL SEARCHES PRIMARILY CORRESPOND TO CONVENTIONAL MARAGING GRADES SUCH AS 250/300/350 AND SHOULD NOT BE PRESENTED AS AUTOMATIC SPECIFICATIONS FOR FE-13NI-15CO-10MO-1TI. THIS DISTINCTION IS IMPORTANT WHEN PREPARING A PURCHASE SPECIFICATION. MARAGING 400 ROUND BAR MANUFACTURING BY VIM + ESR VACUUM INDUCTION MELTING OF FE-13NI-15CO-10MO-1TI THE MANUFACTURING PROCESS STARTS WITH CAREFULLY SELECTED HIGH-PURITY RAW MATERIALS FOR IRON, NICKEL, COBALT, MOLYBDENUM AND TITANIUM. BECAUSE MARAGING 400 DEPENDS HEAVILY ON PRECIPITATION REACTIONS, TIGHT CONTROL OF ALLOY CHEMISTRY IS CRITICAL. IN VACUUM INDUCTION MELTING (VIM), THE CHARGE IS MELTED IN A CONTROLLED VACUUM ATMOSPHERE. VIM HELPS MINIMIZE UNWANTED ATMOSPHERIC CONTAMINATION AND PROVIDES ACCURATE CONTROL OVER ALLOY ADDITIONS. CARBON, SULFUR, PHOSPHORUS, OXYGEN, NITROGEN AND OTHER RESIDUAL ELEMENTS MUST BE TIGHTLY CONTROLLED BECAUSE EXCESSIVE IMPURITY LEVELS CAN ADVERSELY AFFECT TOUGHNESS, FATIGUE RESISTANCE, CLEANLINESS AND PRECIPITATION BEHAVIOR. FOR HIGH-INTEGRITY MARAGING 400 ROUND BAR, THE TARGET IS NOT SIMPLY CHEMICAL CONFORMITY. THE MELT MUST ALSO HAVE THE METALLURGICAL CLEANLINESS REQUIRED FOR SUBSEQUENT FORGING, HEAT TREATMENT AND PRECISION MACHINING. ELECTROSLAG REMELTING FOR PREMIUM METALLURGICAL QUALITY AFTER VIM, THE ALLOY CAN UNDERGO ELECTROSLAG REMELTING (ESR). DURING ESR, THE CONSUMABLE ELECTRODE IS REMELTED THROUGH A CONDUCTIVE SLAG SYSTEM. CONTROLLED SOLIDIFICATION PRODUCES A REFINED INGOT WITH IMPROVED INTERNAL CONSISTENCY COMPARED WITH A CONVENTIONALLY CAST STRUCTURE. FOR VIM+ESR MARAGING 400 ROUND BAR MANUFACTURING, ESR CAN CONTRIBUTE TO: • IMPROVED MACROSTRUCTURAL UNIFORMITY • REDUCED SEGREGATION • BETTER INTERNAL CLEANLINESS • LOWER RISK OF DETRIMENTAL NON-METALLIC INCLUSIONS • IMPROVED CONSISTENCY FROM BILLET CENTER TO SURFACE • BETTER SUITABILITY FOR FORGING INTO CRITICAL ROUND-BAR PRODUCTS THE USE OF VACUUM MELTING FOLLOWED BY REMELTING IS ESPECIALLY ATTRACTIVE WHEN THE MATERIAL IS INTENDED FOR DEMANDING AEROSPACE, DEFENSE AND HIGH-PERFORMANCE ENGINEERING APPLICATIONS. HOMOGENIZATION AND BILLET PREPARATION AFTER ESR, THE INGOT NORMALLY UNDERGOES A CAREFULLY CONTROLLED HOMOGENIZATION TREATMENT BEFORE SUBSTANTIAL HOT WORKING. THE OBJECTIVE IS TO REDUCE CHEMICAL SEGREGATION AND CREATE A MORE UNIFORM MICROSTRUCTURE BEFORE FORGING OR ROLLING. PROCESSING SCHEDULES MUST BE DEVELOPED AROUND THE ACTUAL CHEMISTRY, INGOT DIMENSIONS AND THERMOMECHANICAL ROUTE RATHER THAN COPIED BLINDLY FROM CONVENTIONAL 18NI MARAGING GRADES. RESEARCH ON 13NI MARAGING 400 HAS DEMONSTRATED THAT PROCESSING TEMPERATURE HAS A STRONG INFLUENCE ON THE RESULTING MICROSTRUCTURE AND PRECIPITATION RESPONSE. HOT FORGING OF MARAGING 400 ROUND BAR AFTER SUITABLE BILLET CONDITIONING, THE MATERIAL CAN BE HOT FORGED INTO INTERMEDIATE OR NEAR-FINAL ROUND-BAR DIMENSIONS. FORGING SERVES SEVERAL PURPOSES: 1) GRAIN REFINEMENT CONTROLLED DEFORMATION BREAKS DOWN THE CAST STRUCTURE AND PROMOTES A MORE DESIRABLE WROUGHT MICROSTRUCTURE. 2) IMPROVED INTERNAL SOUNDNESS FORGING CAN HELP CLOSE OR MINIMIZE CERTAIN INTERNAL DISCONTINUITIES INHERITED FROM THE INGOT. 3) STRUCTURAL UNIFORMITY REPEATED DEFORMATION AND RECRYSTALLIZATION IMPROVE HOMOGENEITY THROUGH THE CROSS SECTION. 4) ROUND-BAR CONVERSION OPEN-DIE OR CLOSED-DIE FORGING CAN BE SELECTED ACCORDING TO REQUIRED DIAMETER, REDUCTION RATIO AND FINAL GEOMETRY. THE FORGING SCHEDULE MUST BE CAREFULLY CONTROLLED BECAUSE FE-13NI-15CO-10MO-1TI HAS A COMPLEX PRECIPITATION SYSTEM AND SUBSTANTIAL MOLYBDENUM CONTENT. RESEARCH ON 13NI MARAGING COMPOSITIONS HAS ALSO EXAMINED HOT DEFORMATION BEHAVIOR AND PROCESSING WINDOWS AT ELEVATED TEMPERATURES. HOT ROLLING AND PRECISION SIZING DEPENDING ON THE REQUIRED DIMENSIONS, THE FORGED BILLET CAN BE PROCESSED BY HOT ROLLING OR ANOTHER CONTROLLED BAR-FORMING OPERATION. THE MANUFACTURING SEQUENCE MAY INCLUDE: VIM → ESR → HOMOGENIZATION → FORGING → HOT ROLLING/ROUNDING → SOLUTION TREATMENT → MACHINING → AGING → INSPECTION ALTERNATIVELY, HEAVILY FORGED BAR STOCK MAY MOVE DIRECTLY TO CONDITIONING AND HEAT TREATMENT. FOR PRECISION APPLICATIONS, SUBSEQUENT PEELING, CENTERLESS GRINDING, STRAIGHTENING AND POLISHING CAN PRODUCE TIGHTER DIMENSIONAL CONTROL AND IMPROVED SURFACE CONDITION. SOLUTION HEAT TREATMENT OF MARAGING 400 SOLUTION TREATMENT IS FUNDAMENTAL TO OBTAINING THE DESIRED PRECIPITATION-HARDENING RESPONSE. THE PURPOSE IS TO PRODUCE AN APPROPRIATE LOW-CARBON MARTENSITIC MATRIX WHILE PLACING ALLOYING ELEMENTS INTO A SUPERSATURATED CONDITION SUITABLE FOR SUBSEQUENT AGING. MARAGING STEELS DIFFER FROM CONVENTIONAL QUENCHED-AND-TEMPERED ALLOY STEELS BECAUSE THEIR HIGH STRENGTH COMES PRIMARILY FROM PRECIPITATION HARDENING OF A LOW-CARBON MARTENSITIC MATRIX, RATHER THAN FROM CARBON-RICH MARTENSITE. FOR MARAGING 400, RESEARCH HAS INDICATED THAT SOLUTION TREATMENT REQUIRES PARTICULAR ATTENTION BECAUSE THE ALLOY CONTAINS SUBSTANTIALLY MORE MO THAN CONVENTIONAL 18NI MARAGING GRADES. STUDIES HAVE EVALUATED SOLUTION TEMPERATURES UP TO APPROXIMATELY 1200 °C WHEN INVESTIGATING DISSOLUTION AND MICROSTRUCTURAL DEVELOPMENT. ACTUAL PRODUCTION TEMPERATURE, HOLDING TIME AND COOLING METHOD SHOULD THEREFORE BE ESTABLISHED FROM THE APPLICABLE MATERIAL SPECIFICATION, CUSTOMER DRAWING AND VALIDATED MANUFACTURING PROCEDURE RATHER THAN USING A GENERIC MARAGING-STEEL HEAT-TREATMENT SCHEDULE. AGING TREATMENT OF FE-13NI-15CO-10MO-1TI THE DEFINING MANUFACTURING OPERATION FOR MARAGING 400 IS AGING, WHICH PRECIPITATES STRENGTHENING PHASES FROM THE SUPERSATURATED MARTENSITIC MATRIX. RESEARCH IDENTIFIES PRECIPITATES INCLUDING NI₃MO, NI₃TI, FE₂MO AND FE₂TI/LAVES-RELATED PHASES IN 13NI MARAGING SYSTEMS, WITH THEIR FORMATION DEPENDENT ON ALLOY CHEMISTRY AND THERMAL HISTORY. CONTROLLED AGING PRODUCES A DRAMATIC INCREASE IN HARDNESS AND STRENGTH. LITERATURE ON 13NI400 REPORTS THAT THE MATERIAL CAN REACH APPROXIMATELY 3 GPA YIELD STRENGTH UNDER SUITABLE HEAT TREATMENT, ALTHOUGH EXACT PROPERTIES VARY WITH CHEMISTRY, PROCESSING HISTORY, AGING SCHEDULE AND TEST CONDITION. THIS HIGH-STRENGTH CONDITION COMES WITH AN IMPORTANT ENGINEERING TRADE-OFF: EXCESSIVE PRECIPITATION OR OVERAGING CAN SUBSTANTIALLY INFLUENCE TOUGHNESS AND DUCTILITY. PUBLISHED WORK SPECIFICALLY NOTES THE STRONG STRENGTH-TOUGHNESS TRADE-OFF IN MARAGING 400. OPTIONAL CRYOGENIC AND OVERAGING ROUTES SPECIALIZED MARAGING 400 PROGRAMS MAY INVESTIGATE CRYOGENIC TREATMENT OR CONTROLLED OVERAGING. RESEARCH ON HIGH-STRENGTH 13NI MARAGING ALLOYS HAS REPORTED CRYOGENIC TREATMENT FOLLOWED BY AGING AS ONE ROUTE FOR MODIFYING THE PRECIPITATION STATE AND ACHIEVING A BALANCE BETWEEN STRENGTH AND FRACTURE TOUGHNESS. ONE STUDY REPORTED APPROXIMATELY 2700 MPA STRENGTH WITH FRACTURE TOUGHNESS ABOVE 30 MPA√M FOR A RELATED MODIFIED 13NI(400)-BASED ALLOY. THESE TREATMENTS SHOULD BE REGARDED AS APPLICATION-SPECIFIC METALLURGICAL PROCEDURES, NOT UNIVERSAL REQUIREMENTS FOR EVERY MARAGING 400 ROUND BAR. MACHINING OF MARAGING 400 ROUND BAR A MAJOR ADVANTAGE OF MARAGING STEELS IS COMPARATIVELY GOOD MACHINABILITY IN THE SOLUTION-TREATED OR RELATIVELY SOFT CONDITION. THIS MAKES IT ADVANTAGEOUS TO PERFORM SIGNIFICANT MACHINING BEFORE FINAL AGE HARDENING. TYPICAL OPERATIONS INCLUDE: CNC TURNING PRECISION TURNING CYLINDRICAL GRINDING CENTERLESS GRINDING PEELING THREAD MACHINING DRILLING MILLING KEYWAY MACHINING GUN-DRILLING AND DEEP-HOLE OPERATIONS FINAL AGING IS OFTEN CONSIDERED WHEN DIMENSIONAL STABILITY AND MAXIMUM STRENGTH ARE REQUIRED. BECAUSE AGED MARAGING 400 CAN BECOME EXTREMELY HARD, MACHINING PARAMETERS, TOOLING SELECTION, COOLANT STRATEGY AND MATERIAL REMOVAL SEQUENCE SHOULD BE ESTABLISHED AROUND THE ACTUAL HARDNESS CONDITION. SURFACE FINISHING OF MARAGING 400 ROUND BAR DEPENDING ON CUSTOMER REQUIREMENTS, FINISHED 13NI400 ROUND BAR MAY RECEIVE: BRIGHT FINISH PEELED FINISH CENTRELESS GROUND FINISH POLISHED FINISH MACHINED FINISH COLD-DRAWN OR PRECISION-SIZED FINISH WHERE METALLURGICALLY APPROPRIATE SURFACE INSPECTION IS PARTICULARLY IMPORTANT FOR AEROSPACE AND PRECISION TOOLING APPLICATIONS BECAUSE CRACKS, LAPS, SEAMS OR GRINDING DAMAGE CAN ACT AS FATIGUE INITIATION SITES. INSPECTION AND QUALITY CONTROL HIGH-QUALITY FE-13NI-15CO-10MO-1TI VIM+ESR ROUND BAR MANUFACTURING SHOULD INVOLVE COMPREHENSIVE INSPECTION AT MULTIPLE PRODUCTION STAGES. CHEMICAL ANALYSIS OPTICAL EMISSION SPECTROSCOPY, COMBUSTION ANALYSIS AND COMPLEMENTARY ANALYTICAL METHODS CAN BE USED TO VERIFY THE ALLOY CHEMISTRY AND RESIDUAL-ELEMENT LIMITS. ULTRASONIC TESTING UT IS VALUABLE FOR DETECTING INTERNAL DISCONTINUITIES IN FORGED OR ESR-REFINED BAR STOCK. SURFACE INSPECTION VISUAL, MAGNETIC-PARTICLE, EDDY-CURRENT OR OTHER SUITABLE NON-DESTRUCTIVE EXAMINATION METHODS CAN BE SELECTED ACCORDING TO PRODUCT REQUIREMENTS. MECHANICAL TESTING DEPENDING ON THE APPLICABLE PURCHASE SPECIFICATION, TESTING MAY INCLUDE: • TENSILE STRENGTH • YIELD STRENGTH • ELONGATION • REDUCTION OF AREA • HARDNESS • IMPACT TESTING • FRACTURE TOUGHNESS • FATIGUE TESTING METALLOGRAPHIC EXAMINATION MICROSTRUCTURAL EXAMINATION CAN CONFIRM GRAIN MORPHOLOGY, MARTENSITIC STRUCTURE, INCLUSIONS, SEGREGATION AND PRECIPITATION BEHAVIOR. FOR HIGH-PERFORMANCE PRODUCTION, A VIM + ESR + FORGED ROUND BAR + CONTROLLED HEAT TREATMENT + COMPLETE INSPECTION ROUTE PROVIDES MUCH GREATER TRACEABILITY THAN TREATING THE ALLOY AS A GENERIC MARAGING STEEL. APPLICATIONS OF MARAGING 400 ROUND BAR FE-13NI-15CO-10MO-1TI IS DESIGNED FOR ENGINEERING APPLICATIONS WHERE EXTREMELY HIGH STRENGTH IS MORE IMPORTANT THAN CONVENTIONAL LOW-ALLOY STEEL ECONOMICS. POTENTIAL APPLICATIONS INCLUDE: AEROSPACE COMPONENTS DEFENSE AND MILITARY HARDWARE HIGH-PERFORMANCE TOOLING INJECTION-MOLD TOOLING DIE-CASTING TOOLING EXTRUSION TOOLING CORES AND CORE PINS HIGH-STRENGTH SHAFTS PRECISION MECHANICAL COMPONENTS HIGH-LOAD FIXTURES ROCKET AND AEROSPACE STRUCTURES MOTORSPORT COMPONENTS SPECIALIZED ENGINEERING COMPONENTS PARMANU DHATU NIGAM SPECIFICALLY IDENTIFIES THE CORRESPONDING MAR-60 MATERIAL FOR HIGH-PERFORMANCE CONFORMAL-COOLED MOLD TOOLING, INJECTION MOLDS, EXTRUSION TOOLS, DIE-CASTING DIES, CORES AND CORE PINS. WHY VIM + ESR IS PREFERRED FOR CRITICAL MARAGING 400 BARS THE COMBINATION OF VACUUM INDUCTION MELTING AND ELECTROSLAG REMELTING ADDRESSES SEVERAL QUALITY PRIORITIES SIMULTANEOUSLY. VIM PROVIDES CONTROLLED PRIMARY MELTING AND CHEMISTRY. ESR PROVIDES A SECOND REFINING AND CONTROLLED-SOLIDIFICATION STAGE. FORGING THEN TRANSFORMS THE REFINED INGOT INTO A WROUGHT STRUCTURE. HEAT TREATMENT CREATES THE MARTENSITIC MATRIX AND PRECIPITATION RESPONSE. FINAL MACHINING AND INSPECTION PROVIDE DIMENSIONAL AND SURFACE QUALITY. THIS INTEGRATED ROUTE MAKES VIM+ESR ESPECIALLY SUITABLE FOR CUSTOMERS REQUIRING HIGH-INTEGRITY MARAGING 400 ROUND BAR, RATHER THAN COMMODITY ALLOY-STEEL BAR. MARAGING 400 VS CONVENTIONAL MARAGING 200 / 250 / 300 / 350 THE MOST IMPORTANT TECHNICAL DISTINCTION IS CHEMISTRY. CONVENTIONAL 18NI MARAGING STEELS GENERALLY CONTAIN ABOUT 18% NI WITH LOWER MO AND CO LEVELS. IN CONTRAST, 13NI400 REDUCES NICKEL AND SIGNIFICANTLY INCREASES COBALT AND MOLYBDENUM TO REACH A SUBSTANTIALLY HIGHER STRENGTH POTENTIAL. THEREFORE, A PURCHASER SEARCHING FOR MARAGING 400 ROUND BAR SHOULD VERIFY: 13NI400 CHEMISTRY X2NICOMO13-15-10 DESIGNATION MARAGING C400 / MDN 400 IDENTIFICATION HEAT-TREATMENT CONDITION MANUFACTURING ROUTE VIM/ESR REQUIREMENTS MECHANICAL-PROPERTY REQUIREMENTS NDT REQUIREMENTS DIMENSIONAL TOLERANCES RATHER THAN ACCEPTING A GENERIC 'MARAGING STEEL' CERTIFICATE. SPECIFICATION AND STANDARDS GUIDE THE PRINCIPAL DIRECTLY DOCUMENTED DESIGNATIONS IDENTIFIED FOR THIS COMPOSITION ARE: DIN: X2NICOMO13-15-10 EN DESIGNATION: X2NICOMO13-15-10 AMERICAN/ASTM-AISI INDUSTRY DESIGNATION: 13NI400, AS IDENTIFIED BY PARMANU DHATU NIGAM FOR ITS CORRESPONDING MAR-60 ALLOY GRADE NAME: MARAGING 400 TRADE/GRADE DESIGNATION: MARAGING C400 MANUFACTURER GRADE: MDN 400, IN PARMANU DHATU NIGAM'S PRODUCT RANGE 13NI DESIGNATION: 13NI(400) / 13NI400 STANDARDS CAUTION THERE DOES NOT APPEAR TO BE A CREDIBLE BASIS FOR ASSIGNING EVERY GENERAL MARAGING-STEEL STANDARD TO THIS SPECIFIC 13NI400 CHEMISTRY. FOR EXAMPLE, STANDARDS FREQUENTLY LISTED FOR MARAGING 200/250/300/350 SHOULD NOT AUTOMATICALLY BE REPRESENTED AS MARAGING 400 STANDARDS. FOR PROCUREMENT, THE SAFEST APPROACH IS TO SPECIFY THE EXACT CHEMISTRY/DESIGNATION AND CONTRACTUAL PRODUCT REQUIREMENTS, THEN STATE THE APPLICABLE NATIONAL OR CUSTOMER-SPECIFIC STANDARD EXPLICITLY. BRAND NAMES AND COMMERCIAL REFERENCES DOCUMENTED COMMERCIAL/PRODUCT NAMES ASSOCIATED WITH THIS CHEMISTRY OR ITS CLOSE INDUSTRY REPRESENTATION INCLUDE: MARAGING C400 MDN 400 OSPREY MAR-60 OSPREY MAR-60 IS A PARMANU DHATU NIGAM COMMERCIAL METAL-POWDER PRODUCT IDENTIFIED WITH ASTM/AISI 13NI400 AND EN X2NICOMO13-15-10) IT IS A POWDER PRODUCT RATHER THAN A CLAIM THAT EVERY MAR-60 PRODUCT IS A WROUGHT VIM+ESR ROUND BAR. THIS DISTINCTION IS IMPORTANT FOR TECHNICAL ACCURACY: COMMERCIAL POWDER BRANDS, WROUGHT-BAR GRADES AND FORMAL STANDARDS ARE NOT NECESSARILY INTERCHANGEABLE PRODUCT SPECIFICATIONS. GLOBAL KEYWORD CLUSTER THE FOLLOWING KEYWORD ARCHITECTURE TARGETS THE TERMINOLOGY MOST STRONGLY ASSOCIATED WITH THIS PRODUCT CATEGORY IN INTERNATIONAL INDUSTRIAL SEARCHES, WHILE COMBINING THE EXACT ALLOY DESIGNATION WITH BROADER HIGH-INTEREST TERMS SUCH AS MARAGING STEEL, ROUND BAR, MANUFACTURER, SUPPLIER, VIM, ESR, FORGED BAR, AEROSPACE, AND ULTRA-HIGH-STRENGTH STEEL. CURRENT WEB RESULTS SHOW STRONG RECURRING USE OF MARAGING STEEL ROUND BAR, MARAGING STEEL BAR, 13NI400, MARAGING 400, AND X2NICOMO13-15-10 TERMINOLOGY. PRIMARY KEYWORDS MARAGING 400 ROUND BAR 13NI400 ROUND BAR MARAGING STEEL ROUND BAR MARAGING C400 ROUND BAR 13NI400 MARAGING STEEL 13NI400 STEEL MARAGING 400 STEEL X2NICOMO13-15-10 MARAGING STEEL BAR ULTRA HIGH STRENGTH STEEL ROUND BAR MANUFACTURING KEYWORDS MARAGING 400 ROUND BAR MANUFACTURER 13NI400 ROUND BAR MANUFACTURER MARAGING STEEL ROUND BAR MANUFACTURER MARAGING 400 BAR MANUFACTURING 13NI400 STEEL MANUFACTURING VIM ESR MARAGING STEEL VIM + ESR ROUND BAR VACUUM INDUCTION MELTED MARAGING STEEL ELECTROSLAG REMELTED MARAGING STEEL ESR MARAGING STEEL BAR FORGED MARAGING 400 ROUND BAR VACUUM MELTED ROUND BAR MANUFACTURER GLOBAL BUYER-INTENT KEYWORDS MARAGING 400 ROUND BAR SUPPLIER 13NI400 SUPPLIER 13NI400 STEEL SUPPLIER MARAGING STEEL SUPPLIER MARAGING STEEL MANUFACTURER MARAGING STEEL EXPORTER MARAGING STEEL STOCKIST MARAGING 400 BAR SUPPLIER INDIA 13NI400 ROUND BAR INDIA MARAGING STEEL ROUND BAR PRICE MARAGING 400 ROUND BAR PRICE 13NI400 STEEL PRICE TECHNICAL KEYWORDS FE-13NI-15CO-10MO-1TI FE 13 NI 15 CO 10 MO 1 TI 13NI-15CO-10MO-1TI MARAGING STEEL 13NI(400) STEEL 13NI400 MARAGING STEEL PROPERTIES MARAGING 400 MECHANICAL PROPERTIES MARAGING 400 HEAT TREATMENT MARAGING 400 AGING TREATMENT MARAGING 400 SOLUTION ANNEALING MARAGING 400 HARDNESS MARAGING 400 TENSILE STRENGTH MARAGING 400 YIELD STRENGTH MARAGING 400 FORGING MARAGING 400 MACHINING FREQUENTLY USED SEARCH NAMES FOR THIS MATERIAL INDUSTRIAL BUYERS MAY SEARCH USING SEVERAL VARIATIONS OF THE SAME MATERIAL NAME: 13NI400 13NI 400 13NI-400 13NI(400) 13NI 15CO 10MO 1TI 13NI-15CO-10MO-1TI FE-13NI-15CO-10MO-1TI MARAGING 400 MARAGING400 MARAGING C400 C400 MARAGING STEEL MDN 400 X2NICOMO13-15-10 X2 NICOMO 13 15 10 INCLUDING THESE VARIANTS NATURALLY THROUGHOUT PAGE COPY HELPS CAPTURE INTERNATIONAL TERMINOLOGY WITHOUT FALSELY TREATING UNRELATED GRADES AS EQUIVALENTS. QUALITY DOCUMENTATION FOR VIM+ESR MARAGING 400 ROUND BAR A PRODUCTION BATCH CAN BE SUPPLIED WITH DOCUMENTATION SUCH AS: MILL TEST CERTIFICATE / MATERIAL TEST CERTIFICATE HEAT NUMBER AND MELT TRACEABILITY CHEMICAL ANALYSIS CERTIFICATE MECHANICAL TEST REPORT HEAT-TREATMENT CHART HARDNESS REPORT ULTRASONIC TEST REPORT SURFACE INSPECTION REPORT DIMENSIONAL INSPECTION REPORT EN 10204 3.1 OR 3.2 DOCUMENTATION WHERE CONTRACTUALLY SPECIFIED THE EXACT DOCUMENTATION SHOULD FOLLOW THE PURCHASE ORDER AND GOVERNING SPECIFICATION. CONCLUSION FE-13NI-15CO-10MO-1TI VIM+ESR ROUND BAR IS A SPECIALIZED 13NI MARAGING 400 STEEL DESIGNED FOR EXTREME-STRENGTH APPLICATIONS. ITS PRINCIPAL RECOGNIZED IDENTITIES INCLUDE 13NI400, 13NI(400), MARAGING 400, MARAGING C400, MDN 400 AND X2NICOMO13-15-10) PARMANU DHATU NIGAM DIRECTLY ASSOCIATES MDN 400/MARAGING C400 WITH DIN X2NICOMO13-15-10, WHILE PARMANU DHATU NIGAM IDENTIFIES ITS OSPREY MAR-60 PRODUCT WITH ASTM/AISI 13NI400 AND EN X2NICOMO13-15-10) A ROBUST PRODUCTION ROUTE CONSISTS OF VIM MELTING, ESR REFINING, HOMOGENIZATION, CONTROLLED FORGING OR ROLLING, SOLUTION TREATMENT, AGING, PRECISION MACHINING AND COMPREHENSIVE INSPECTION. THE RESULTING ROUND BAR COMBINES AN EXCEPTIONALLY HIGH STRENGTH POTENTIAL WITH THE PROCESSING ADVANTAGES CHARACTERISTIC OF LOW-CARBON MARAGING STEELS. RESEARCH ON FE-13NI-15CO-10MO-1TI SPECIFICALLY PLACES MARAGING 400 AMONG ULTRA-HIGH-STRENGTH MATERIALS CAPABLE OF APPROXIMATELY 3 GPA YIELD STRENGTH UNDER SUITABLE CONDITIONS. META TITLE: FE-13NI-15CO-10MO-1TI VIM+ESR ROUND BAR | MARAGING 400 13NI400 META DESCRIPTION: MANUFACTURER OF FE-13NI-15CO-10MO-1TI VIM+ESR ROUND BAR, MARAGING 400, 13NI400 AND X2NICOMO13-15-10 FOR AEROSPACE, DEFENSE, TOOLING AND HIGH-STRENGTH ENGINEERING APPLICATIONS.
Have a question? Ask here!
Required fields are marked *