

2026-09-14T07:32:08
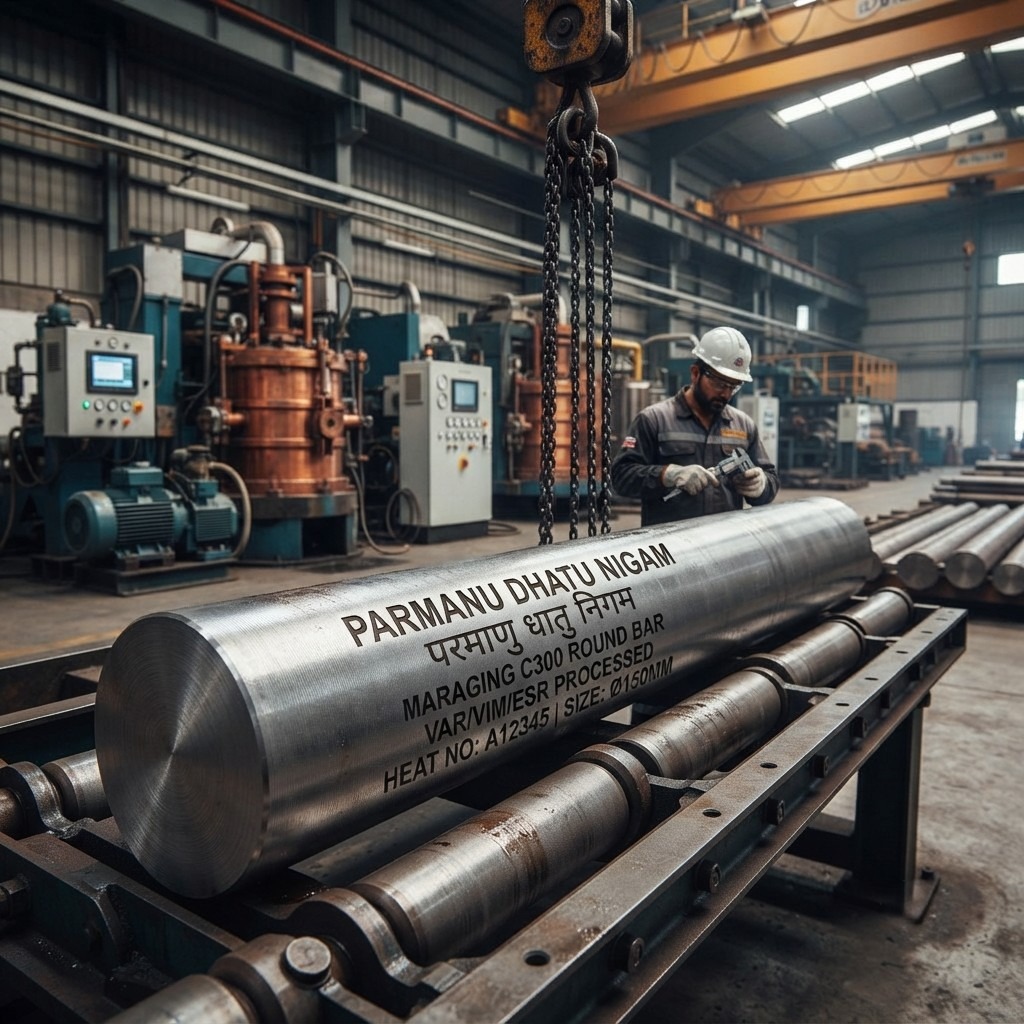
MARAGING C300 VIM+ESR ROUND BAR MANUFACTURING: ADVANCED 18NI300 STEEL FOR ULTRA-HIGH-STRENGTH AEROSPACE AND PRECISION ENGINEERING MARAGING C300 VIM+ESR ROUND BAR MANUFACTURING MARAGING C300 ROUND BAR IS A PREMIUM ULTRA-HIGH-STRENGTH PRECIPITATION-HARDENING STEEL BELONGING TO THE 18% NICKEL MARAGING STEEL FAMILY. IT IS WIDELY RECOGNIZED AS MARAGING 300, MARAGING C300, C300, 18NI300, 18NI(300), M300, GRADE 300 AND TYPE 300, WITH UNS K93120 BEING A COMMONLY CITED U.S. DESIGNATION. THE ALLOY IS VALUED FOR ITS EXCEPTIONAL COMBINATION OF TENSILE STRENGTH, YIELD STRENGTH, FRACTURE TOUGHNESS, DIMENSIONAL STABILITY, WELDABILITY AND MACHINABILITY IN THE SOLUTION-TREATED CONDITION. FOR DEMANDING APPLICATIONS, MARAGING C300 VIM+ESR ROUND BAR MANUFACTURING COMBINES VACUUM INDUCTION MELTING WITH ELECTROSLAG REMELTING TO OBTAIN HIGHLY CONTROLLED CHEMISTRY, IMPROVED METALLURGICAL CLEANLINESS AND A REFINED INTERNAL STRUCTURE. VIM+ESR PRODUCTION IS PARTICULARLY ATTRACTIVE WHERE CLEANLINESS, CONSISTENCY AND INTERNAL QUALITY ARE IMPORTANT REQUIREMENTS. THE FUNDAMENTAL STRENGTHENING MECHANISM OF MARAGING C300 DIFFERS FROM CONVENTIONAL CARBON-HARDENING STEELS. ITS VERY LOW CARBON CONTENT ALLOWS A TOUGH, LOW-CARBON MARTENSITIC MATRIX TO BE FORMED AFTER SOLUTION TREATMENT, WHILE SUBSEQUENT AGING PRODUCES FINE INTERMETALLIC PRECIPITATES THAT DELIVER THE ALLOY'S EXCEPTIONAL STRENGTH. MARAGING C300 MATERIAL IDENTITY AND INTERNATIONAL EQUIVALENTS MARAGING C300 IS COMMONLY IDENTIFIED UNDER SEVERAL NAMES DEPENDING ON GEOGRAPHY, INDUSTRY AND PURCHASING SPECIFICATION. THE MOST WIDELY USED COMMERCIAL AND ENGINEERING NAMES INCLUDE: MARAGING 300, MARAGING C300, C300, 18NI300, 18NI(300), M300, GRADE 300, TYPE 300 AND 18NI-300. THE U.S. DESIGNATION UNS K93120 IS WIDELY ASSOCIATED WITH MARAGING 300. SAE AMS 6514 IS THE PRINCIPAL AEROSPACE MATERIAL SPECIFICATION COMMONLY ASSOCIATED WITH MARAGING 300 BAR, FORGINGS, TUBING AND RINGS. THE CURRENT SAE LISTING IDENTIFIES AMS 6514K AS COVERING PREMIUM AIRCRAFT-QUALITY MARAGING STEEL CONTAINING APPROXIMATELY 18.5% NICKEL, 9.0% COBALT, 4.9% MOLYBDENUM, 0.65% TITANIUM AND 0.10% ALUMINUM, SUPPLIED IN CONSUMABLE-ELECTRODE VACUUM-MELTED ANNEALED PRODUCTS. EUROPEAN AND GERMAN REFERENCES COMMONLY INCLUDE WERKSTOFF 1.6354, WITH THE RELATED DESIGNATION X2NICOMO18-9-5) THE DESIGNATION 1.2709 / X3NICOMOTI18-9-5 IS ALSO EXTREMELY COMMON, PARTICULARLY IN ADDITIVE MANUFACTURING AND METAL-POWDER APPLICATIONS, ALTHOUGH PROCUREMENT DOCUMENTS SHOULD NOT AUTOMATICALLY TREAT EVERY 1.2709 PRODUCT AS INTERCHANGEABLE WITH WROUGHT MARAGING C300 BAR MANUFACTURED TO AMS REQUIREMENTS. COMMERCIAL AND TRADE NAMES ENCOUNTERED IN THE INTERNATIONAL MARKET INCLUDE VASCOMAX C300, VASCOMAX 300, UDIMAR 300 / UDIMAR 300, VDIMOR 300, AND OTHER PRODUCER-SPECIFIC NAMES. BRAND NAMES ARE PROPRIETARY IDENTIFIERS AND SHOULD THEREFORE BE MATCHED AGAINST THE MANUFACTURER'S DATASHEET AND PURCHASE SPECIFICATION RATHER THAN ASSUMED TO BE UNIVERSAL STANDARDS. MARAGING C300 CHEMICAL COMPOSITION MARAGING C300 IS AN IRON-BASE, NICKEL-COBALT-MOLYBDENUM ALLOY CONTAINING TITANIUM AND ALUMINUM FOR PRECIPITATION STRENGTHENING. TYPICAL SPECIFICATION RANGES INCLUDE APPROXIMATELY: • NICKEL: 18.0–19.0% • COBALT: 8.5–9.5% • MOLYBDENUM: 4.6–5.2% • TITANIUM: APPROXIMATELY 0.5–0.8% • ALUMINUM: APPROXIMATELY 0.05–0.15% • CARBON: MAXIMUM APPROXIMATELY 0.03% • SILICON AND MANGANESE: KEPT VERY LOW • SULFUR AND PHOSPHORUS: TIGHTLY CONTROLLED • IRON: BALANCE THESE CHEMISTRY RANGES ARE CONSISTENT WITH COMMONLY PUBLISHED MARAGING 300 DATA AND THE AMS 6514 FAMILY. THE LOW-CARBON CHEMISTRY IS ONE OF THE DEFINING CHARACTERISTICS OF MARAGING STEEL. RATHER THAN DEPENDING ON CARBON-RICH MARTENSITE, MARAGING C300 DEVELOPS HIGH STRENGTH THROUGH PRECIPITATION REACTIONS DURING AGING. MOLYBDENUM IS AN IMPORTANT PRECIPITATION-STRENGTHENING ELEMENT, WHILE TITANIUM AND OTHER ALLOYING ADDITIONS CONTRIBUTE TO THE STRENGTHENING RESPONSE. VIM+ESR MARAGING C300 ROUND BAR MANUFACTURING PROCESS VACUUM INDUCTION MELTING THE MANUFACTURING ROUTE BEGINS WITH CAREFULLY SELECTED RAW MATERIALS AND CONTROLLED CHARGE PREPARATION. DURING VACUUM INDUCTION MELTING (VIM), THE CHARGE IS MELTED UNDER VACUUM OR CONTROLLED LOW-PRESSURE CONDITIONS. VACUUM PROCESSING HELPS REDUCE UNWANTED GASES AND PERMITS TIGHT CONTROL OF ALLOY CHEMISTRY. NICKEL, COBALT, MOLYBDENUM, TITANIUM AND ALUMINUM ARE ADJUSTED TO THE REQUIRED SPECIFICATION. FOR HIGH-QUALITY AEROSPACE AND CRITICAL-ENGINEERING MATERIAL, MELT CLEANLINESS AND TRACE-ELEMENT CONTROL ARE ESPECIALLY IMPORTANT. ELECTROSLAG REMELTING AFTER VIM, THE CONSUMABLE ELECTRODE CAN UNDERGO ELECTROSLAG REMELTING (ESR). IN ESR, THE ELECTRODE IS PROGRESSIVELY REMELTED THROUGH A CONDUCTIVE MOLTEN SLAG. THE PROCESS PROMOTES CONTROLLED SOLIDIFICATION AND CAN HELP REDUCE SEGREGATION, IMPROVE INTERNAL SOUNDNESS AND PRODUCE A CLEANER, MORE UNIFORM INGOT. ALTHOUGH VIM+VAR IS A PARTICULARLY COMMON AEROSPACE ROUTE FOR MARAGING 300, ESR CAN ALSO BE SPECIFIED FOR SPECIALIZED PRODUCTION WHERE THE CUSTOMER REQUIRES AN ESR MELT ROUTE. INDUSTRIAL PRODUCERS PUBLICLY DESCRIBE VIM+ESR PRODUCTION OF HIGH-PURITY MARAGING C300, WHILE OTHER AEROSPACE-ORIENTED PRODUCERS IDENTIFY VIM+VAR AS THEIR CONVENTIONAL ROUTE. ACCORDINGLY, VIM+ESR SHOULD BE STATED EXPLICITLY ON THE PURCHASE ORDER OR MATERIAL CERTIFICATE WHENEVER THAT MELTING ROUTE IS REQUIRED. ESR INGOT CONDITIONING FOLLOWING ELECTROSLAG REMELTING, THE INGOT IS INSPECTED AND CONDITIONED AS REQUIRED. SURFACE DEFECTS CAN BE REMOVED THROUGH GRINDING OR OTHER APPROVED SCARFING OPERATIONS BEFORE HOT WORKING. THE PURPOSE IS TO ENSURE THE BILLET ENTERING THE ROLLING OR FORGING OPERATION HAS A SOUND SURFACE SUITABLE FOR PRODUCING PREMIUM-QUALITY ROUND BAR. HOT FORGING AND HOT ROLLING THE ESR INGOT IS CONVERTED INTO BILLET AND THEN INTO ROUND BAR BY CONTROLLED HOT WORKING. DEPENDING ON SIZE AND MILL CONFIGURATION, MANUFACTURING MAY INVOLVE: FORGING → BILLET CONDITIONING → REHEATING → HOT ROLLING → INTERMEDIATE INSPECTION → SIZING OR FINISHING. HEAVY REDUCTION DURING HOT WORKING HELPS BREAK DOWN THE CAST STRUCTURE AND PROMOTES A MORE HOMOGENEOUS WROUGHT MICROSTRUCTURE. THE FINAL BAR DIAMETER IS ESTABLISHED THROUGH CONTROLLED ROLLING, FORGING OR ROTARY FORGING OPERATIONS FOLLOWED BY APPROPRIATE SIZING. HEAT TREATMENT MARAGING C300 IS NORMALLY SUPPLIED IN THE SOLUTION-ANNEALED OR ANNEALED CONDITION WHEN SUBSEQUENT FABRICATION OR MACHINING IS PLANNED. THE SOLUTION-TREATMENT STAGE PRODUCES THE LOW-CARBON MARTENSITIC MATRIX. THE MATERIAL REMAINS COMPARATIVELY SOFT AND MACHINABLE IN THIS CONDITION. THE FINAL STRENGTH DEVELOPS THROUGH AGE HARDENING, TYPICALLY AT A RELATIVELY MODERATE TEMPERATURE COMPARED WITH CONVENTIONAL QUENCH-AND-TEMPER STEELS. PUBLISHED MARAGING 300 DATA COMMONLY DESCRIBE AGING AROUND 482°C / 900°F, ALTHOUGH THE EXACT TREATMENT MUST ALWAYS FOLLOW THE GOVERNING MATERIAL SPECIFICATION, HEAT-TREATMENT PROCEDURE AND CUSTOMER REQUIREMENTS. WHY MARAGING C300 ROUND BAR HAS EXTREMELY HIGH STRENGTH THE NAME “MARAGING” COMES FROM MARTENSITE AGING. AFTER SOLUTION TREATMENT AND COOLING, MARAGING C300 FORMS A LOW-CARBON MARTENSITIC STRUCTURE THAT IS COMPARATIVELY SOFT AND MACHINABLE. DURING AGING, FINE INTERMETALLIC PRECIPITATES FORM WITHIN THE MATRIX AND SUBSTANTIALLY INCREASE STRENGTH AND HARDNESS. THIS MECHANISM ALLOWS MANUFACTURERS TO ACHIEVE VERY HIGH STRENGTH WITHOUT RELYING ON THE HIGH CARBON LEVELS USED IN CONVENTIONAL HIGH-STRENGTH STEELS. THE RESULTING MATERIAL COMBINES STRENGTH WITH USEFUL DUCTILITY, TOUGHNESS AND MACHINABILITY. A FULLY AGED MARAGING C300 CAN REACH APPROXIMATELY THE 300 KSI STRENGTH CLASS, WHICH EXPLAINS THE “300” DESIGNATION. DEPENDING ON THE PARTICULAR SPECIFICATION, PROCESSING ROUTE AND HEAT TREATMENT, PUBLISHED VALUES COMMONLY SHOW YIELD STRENGTH AROUND OR ABOVE 2, 000 MPA AFTER AGING. MARAGING C300 ROUND BAR MACHINING MARAGING C300 OFFERS AN IMPORTANT MANUFACTURING ADVANTAGE BECAUSE IT CAN BE MACHINED RELATIVELY EASILY BEFORE FINAL AGE HARDENING. FOR THIS REASON, MANUFACTURERS OFTEN PERFORM TURNING, MILLING, DRILLING, THREADING, GRINDING AND OTHER PRECISION MACHINING OPERATIONS IN THE SOLUTION-TREATED CONDITION, FOLLOWED BY FINAL AGING. ONCE AGED, THE MATERIAL BECOMES SUBSTANTIALLY HARDER AND MORE RESISTANT TO MACHINING. THEREFORE, ACCURATE MACHINING ALLOWANCES AND DIMENSIONAL COMPENSATION SHOULD BE CONSIDERED DURING THE PRODUCTION PLANNING STAGE. TYPICAL APPLICATIONS INCLUDE: AEROSPACE SHAFTS, LANDING-GEAR COMPONENTS, HIGH-STRENGTH FASTENERS, TOOLING, DIES, MOLDS, TRANSMISSION COMPONENTS, PRECISION MECHANICAL PARTS, MOTORSPORT COMPONENTS AND OTHER CRITICAL ENGINEERING COMPONENTS. QUALITY CONTROL IN VIM+ESR MARAGING C300 ROUND BAR MANUFACTURING PREMIUM MARAGING C300 ROUND BAR REQUIRES MORE THAN CHEMICAL-COMPOSITION VERIFICATION. A RIGOROUS MANUFACTURING PROGRAM MAY INCLUDE: HEAT-NUMBER TRACEABILITY, CHEMICAL ANALYSIS, MACROETCH INSPECTION, ULTRASONIC TESTING, DIMENSIONAL INSPECTION, TENSILE TESTING, YIELD-STRENGTH TESTING, ELONGATION, REDUCTION OF AREA, HARDNESS TESTING, METALLOGRAPHIC EXAMINATION AND INCLUSION EVALUATION. ULTRASONIC INSPECTION IS ESPECIALLY IMPORTANT FOR LARGE-DIAMETER, AEROSPACE AND CRITICAL-SERVICE BARS BECAUSE INTERNAL DEFECTS MAY NOT BE DETECTABLE BY SURFACE INSPECTION ALONE. DEPENDING ON THE CUSTOMER SPECIFICATION, INSPECTION PRACTICES CAN REFERENCE STANDARDS SUCH AS ASTM A388, EN 10228-3 AND SEP 1921 FOR ULTRASONIC EXAMINATION, WHILE ASTM E45 IS COMMONLY USED FOR INCLUSION-RATING WORK. CERTIFICATION DOCUMENTATION MAY ALSO BE SUPPLIED IN ACCORDANCE WITH EN 10204 3.1 OR 3.2 WHERE REQUIRED BY THE ORDER. IMPORTANT MARAGING C300 SPECIFICATIONS AND STANDARDS THE PRINCIPAL SPECIFICATION REFERENCES ASSOCIATED WITH MARAGING C300 INCLUDE: SAE AMS 6514 / AMS 6514K – MARAGING STEEL BARS, FORGINGS, MECHANICAL TUBING, RINGS AND FORGING STOCK. UNS K93120 – WIDELY USED U.S. MATERIAL DESIGNATION FOR MARAGING 300. MIL-S-46850D – HISTORICALLY IMPORTANT U.S. MILITARY SPECIFICATION FOR 18% NICKEL MARAGING STEEL GRADES, INCLUDING GRADE 300. AN IMPORTANT PROCUREMENT UPDATE IS THAT MIL-S-46850D WAS CANCELLED EFFECTIVE JULY 1, 2024, WITH THE U.S. DEPARTMENT OF DEFENSE DIRECTING USERS TOWARD REPLACEMENT SAE AMS SPECIFICATIONS. FOR GRADE 300/300A, THE CANCELLATION NOTICE IDENTIFIES SAE AMS 6514 AMONG THE REPLACEMENT SPECIFICATIONS. OTHER STANDARDS FREQUENTLY REFERENCED IN COMMERCIAL SPECIFICATIONS AND INSPECTION DOCUMENTATION INCLUDE ASTM A579, ASTM A538, MIL-S-13881, EN 10204, EN 10228-3, SEP 1921 AND ASTM A388) HOWEVER, THESE STANDARDS DO NOT ALL SERVE THE SAME PURPOSE, AND A BUYER SHOULD DISTINGUISH A MATERIAL SPECIFICATION FROM A TESTING, INSPECTION OR CERTIFICATION STANDARD. MARAGING C300, AMS 6514 AND VIM+ESR: WHAT BUYERS SHOULD SPECIFY A STRONG PROCUREMENT DESCRIPTION SHOULD IDENTIFY THE ALLOY, PRODUCT FORM, MELTING ROUTE, HEAT-TREATMENT CONDITION, DIMENSIONS, INSPECTION REQUIREMENTS AND CERTIFICATION DOCUMENTS. A TYPICAL INQUIRY CAN SPECIFY: MARAGING C300 / 18NI300 / UNS K93120 ROUND BAR, SOLUTION ANNEALED, VIM + ESR MELTED, HOT FORGED/HOT ROLLED, TO APPLICABLE AMS 6514 REQUIREMENTS, WITH FULL HEAT TRACEABILITY AND ULTRASONIC INSPECTION. FOR AEROSPACE APPLICATIONS, THE BUYER SHOULD ALSO STATE WHETHER THE MATERIAL MUST BE VACUUM REMELTED BY A PARTICULAR PROCESS, SUCH AS VIM+VAR, OR WHETHER VIM+ESR IS SPECIFICALLY REQUIRED. THIS DISTINCTION MATTERS BECAUSE AMS 6514 IS ASSOCIATED WITH CONSUMABLE-ELECTRODE VACUUM MELTING, WHILE INDIVIDUAL MILLS MAY USE DIFFERENT QUALIFIED REMELTING ROUTES. MARAGING C300 VS 1.2709 ONE OF THE MOST IMPORTANT INTERNATIONAL NAMING ISSUES CONCERNS 1.2709. THE DESIGNATION 1.2709 / X3NICOMOTI18-9-5 / 18NI300 IS EXTREMELY COMMON IN ADDITIVE MANUFACTURING. EOS, FOR EXAMPLE, IDENTIFIES ITS MARAGINGSTEEL MS1 POWDER AS CORRESPONDING CHEMICALLY TO U.S. 18% NI MARAGING 300, EUROPEAN 1.2709 AND GERMAN X3NICOMOTI18-9-5. HOWEVER, A POWDER SPECIFICATION, WROUGHT-BAR SPECIFICATION AND FORGED-PRODUCT SPECIFICATION SHOULD NOT AUTOMATICALLY BE TREATED AS INTERCHANGEABLE. MANUFACTURING ROUTE AFFECTS MICROSTRUCTURE, ANISOTROPY, DEFECTS, MECHANICAL PROPERTIES AND QUALIFICATION REQUIREMENTS. FOR A CONVENTIONAL MARAGING C300 ROUND BAR, THE PURCHASE SPECIFICATION SHOULD THEREFORE CLEARLY IDENTIFY THE REQUIRED WROUGHT PRODUCT STANDARD RATHER THAN RELYING SOLELY ON THE GENERAL TERM “1.2709.” INTERNATIONAL TRADE AND SEARCH NAMES FOR MARAGING C300 FOR INTERNATIONAL SOURCING AND VISIBILITY, MARAGING C300 ROUND BAR IS COMMONLY SEARCHED AND LISTED UNDER VARIATIONS SUCH AS: MARAGING 300 ROUND BAR MARAGING C300 ROUND BAR MARAGING STEEL 300 ROUND BAR 18NI300 ROUND BAR 18NI 300 STEEL BAR 18NI MARAGING STEEL ROUND BAR C300 MARAGING STEEL M300 MARAGING STEEL GRADE 300 MARAGING STEEL TYPE 300 MARAGING STEEL UNS K93120 ROUND BAR AMS 6514 ROUND BAR AMS 6514 MARAGING STEEL VASCOMAX C300 ROUND BAR VASCOMAX 300 BAR UDIMAR 300 ROUND BAR MARAGING 300 FORGED BAR MARAGING 300 PRECISION ROUND BAR MARAGING 300 AEROSPACE BAR MARAGING 300 TOOL STEEL 18NI300 VIM ESR ROUND BAR VIM ESR MARAGING STEEL VACUUM MELTED MARAGING 300 ESR MARAGING 300 ROUND BAR HIGH STRENGTH MARAGING STEEL BAR ULTRA HIGH STRENGTH STEEL ROUND BAR THESE KEYWORD VARIATIONS TARGET DIFFERENT STAGES OF THE INDUSTRIAL PURCHASING JOURNEY, FROM BROAD MATERIAL RESEARCH TO SPECIFICATION-DRIVEN SOURCING. APPLICATIONS OF MARAGING C300 VIM+ESR ROUND BAR BECAUSE OF ITS EXCEPTIONALLY HIGH STRENGTH-TO-WEIGHT PERFORMANCE AND USEFUL TOUGHNESS, MARAGING C300 IS USED IN DEMANDING ENGINEERING APPLICATIONS. MAJOR APPLICATION AREAS INCLUDE: AEROSPACE: LANDING-GEAR COMPONENTS, SHAFTS, STRUCTURAL PARTS, HIGH-STRENGTH FITTINGS AND CRITICAL MECHANICAL COMPONENTS. TOOLING: INJECTION-MOLDING TOOLS, DIE COMPONENTS, HIGH-STRENGTH TOOL ASSEMBLIES AND PRECISION TOOLING. MOTORSPORT AND PERFORMANCE ENGINEERING: SHAFTS, TRANSMISSION COMPONENTS AND HIGH-STRENGTH ROTATING PARTS. INDUSTRIAL ENGINEERING: HIGH-LOAD MECHANICAL COMPONENTS, PRECISION SHAFTS, TOOLING INSERTS AND SPECIALTY MACHINERY. DEFENSE AND CRITICAL ENGINEERING: COMPONENTS WHERE HIGH STRENGTH, TOUGHNESS AND METALLURGICAL QUALITY ARE REQUIRED. THE GRADE'S COMBINATION OF PRE-AGING MACHINABILITY AND POST-AGING STRENGTH MAKES IT PARTICULARLY ATTRACTIVE FOR COMPONENTS REQUIRING EXTENSIVE MACHINING BEFORE FINAL HARDENING. SURFACE FINISHING OF MARAGING C300 ROUND BAR DEPENDING ON DIMENSIONAL REQUIREMENTS, MARAGING C300 ROUND BAR MAY BE SUPPLIED AS: HOT FINISHED, FORGED, PEELED, ROUGH TURNED, CENTERLESS GROUND, COLD FINISHED, PRECISION GROUND OR POLISHED. FOR PRECISION APPLICATIONS, CENTERLESS GRINDING AND PRECISION TURNING CAN PRODUCE TIGHT DIMENSIONAL TOLERANCES AND IMPROVED SURFACE FINISH. THE SELECTED FINISHING ROUTE SHOULD BE COMPATIBLE WITH THE REQUIRED BAR DIAMETER, HEAT-TREATED CONDITION AND FINAL APPLICATION. CERTIFICATION AND TRACEABILITY FOR AEROSPACE AND HIGH-INTEGRITY APPLICATIONS, TRACEABILITY IS CRITICAL. A HIGH-QUALITY MARAGING C300 ROUND BAR CERTIFICATE CAN IDENTIFY: HEAT NUMBER, MELT ROUTE, CHEMICAL ANALYSIS, PRODUCT DIMENSIONS, HEAT TREATMENT, MECHANICAL-TEST RESULTS, HARDNESS, ULTRASONIC INSPECTION RESULTS, MANUFACTURING STANDARD, INSPECTION STANDARD AND CERTIFICATE TYPE. THIS DOCUMENTATION ENABLES THE END USER TO TRACE THE FINISHED ROUND BAR BACK TO THE ORIGINAL MELT AND PRODUCTION RECORDS. CONCLUSION MARAGING C300 VIM+ESR ROUND BAR MANUFACTURING IS A SPECIALIZED METALLURGICAL PROCESS DESIGNED FOR CUSTOMERS REQUIRING EXCEPTIONAL STRENGTH, CONTROLLED CHEMISTRY, METALLURGICAL CLEANLINESS AND RELIABLE DIMENSIONAL QUALITY. THE MATERIAL IS WIDELY KNOWN AS MARAGING 300, MARAGING C300, C300, M300, 18NI300 AND GRADE 300, WITH UNS K93120 AND SAE AMS 6514 BEING KEY REFERENCES IN INTERNATIONAL PROCUREMENT. THE HISTORICAL MIL-S-46850D SPECIFICATION REMAINS IMPORTANT FOR LEGACY DRAWINGS, BUT IT WAS CANCELLED ON JULY 1, 2024, WITH REPLACEMENT SAE AMS SPECIFICATIONS DIRECTED FOR FUTURE PROCUREMENT. FOR CRITICAL ROUND BAR APPLICATIONS, THE PURCHASING SPECIFICATION SHOULD CLEARLY STATE THE VIM+ESR MELTING ROUTE, PRODUCT FORM, DIMENSIONAL REQUIREMENTS, HEAT-TREATMENT CONDITION, APPLICABLE AMS SPECIFICATION, NONDESTRUCTIVE TESTING REQUIREMENTS AND CERTIFICATION LEVEL. WITH ITS EXCEPTIONAL COMBINATION OF ULTRA-HIGH STRENGTH, TOUGHNESS, MACHINABILITY, WELDABILITY AND AGE-HARDENING CAPABILITY, MARAGING C300 REMAINS ONE OF THE MOST IMPORTANT SPECIALTY STEELS FOR AEROSPACE, TOOLING AND ADVANCED HIGH-PERFORMANCE ENGINEERING.
Have a question? Ask here!
Required fields are marked *