

2026-09-14T07:29:24
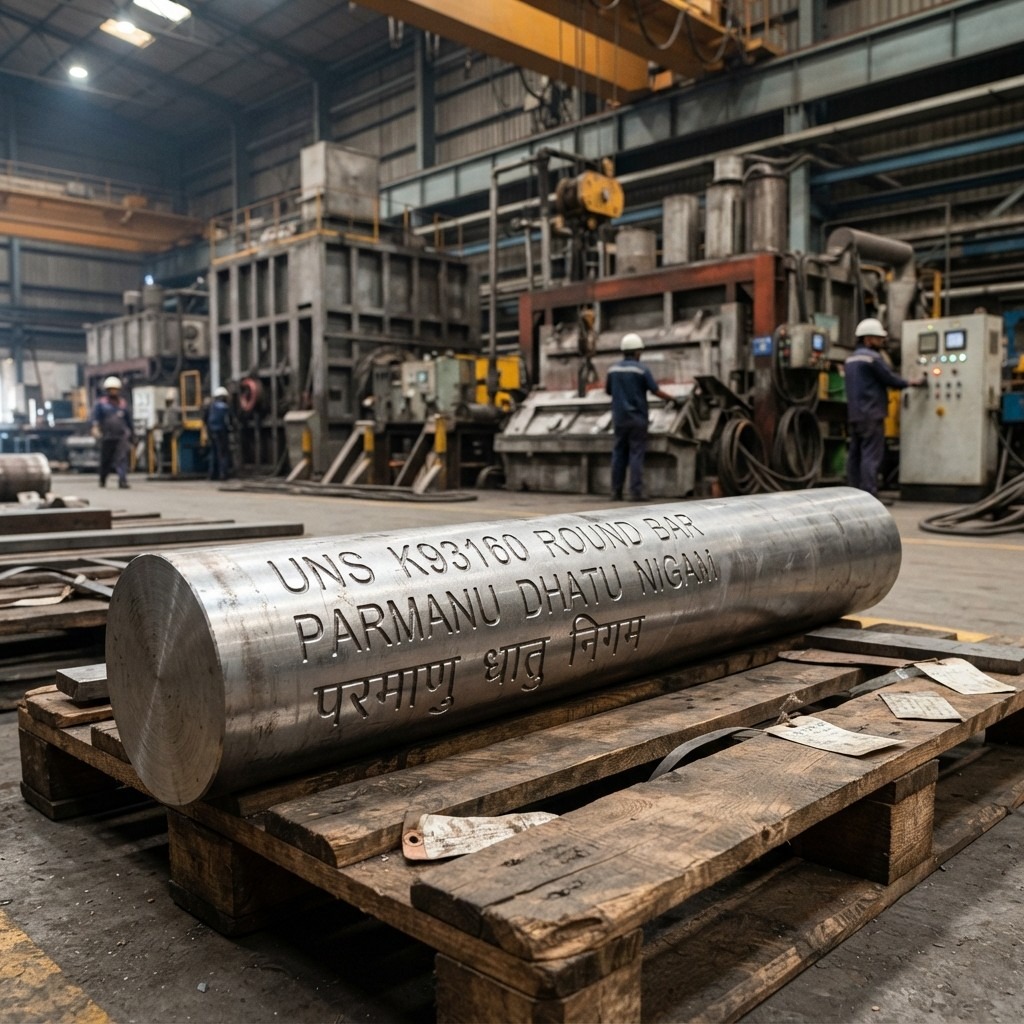
UNS K93160 VIM+ESR ROUND BAR MANUFACTURING: HIGH-STRENGTH MARAGING 300 STEEL FOR AEROSPACE, DEFENSE AND PRECISION ENGINEERING UNS K93160 IS WIDELY IDENTIFIED WITH MARAGING 300 / MARAGING C300 / C300, AN ULTRA-HIGH-STRENGTH, LOW-CARBON NICKEL-COBALT-MOLYBDENUM PRECIPITATION-HARDENING STEEL. CURRENT TECHNICAL REFERENCES FROM PARMANU DHATU NIGAM IDENTIFY K93160 AS MARAGING 300, ASSOCIATED WITH 1.6354 AND X2NICOMO18-9-5, WHILE AMS 6514 IS COMMONLY ASSOCIATED WITH MARAGING 300 BAR, FORGINGS AND TUBING. THERE IS, HOWEVER, AN IMPORTANT SPECIFICATION DISTINCTION FOR BUYERS: AMS 6521 IS SPECIFICALLY LISTED FOR MARAGING 300 SHEET, STRIP AND PLATE WITH UNS K93160, WHEREAS BAR/FORGING REFERENCES ARE FREQUENTLY ASSOCIATED WITH AMS 6514 IN COMMERCIAL CROSS-REFERENCE LITERATURE. THE HISTORICAL MIL-S-46850D SPECIFICATION COVERED 18% NICKEL MARAGING GRADES, BUT THE U.S. DEFENSE LOGISTICS AGENCY CANCELLED MIL-S-46850D IN 2024 AND DIRECTED FUTURE PROCUREMENT TOWARD SAE REPLACEMENT SPECIFICATIONS. FOR THAT REASON, THE PURCHASING SPECIFICATION, PRODUCT FORM, HEAT-TREATMENT CONDITION AND REQUIRED MELT ROUTE SHOULD ALWAYS BE STATED TOGETHER ON A TECHNICAL INQUIRY. WHAT IS UNS K93160 MARAGING 300 ROUND BAR? UNS K93160 MARAGING 300 ROUND BAR IS AN 18% NICKEL MARAGING STEEL DESIGNED TO ACHIEVE EXCEPTIONAL STRENGTH THROUGH AGING/PRECIPITATION HARDENING RATHER THAN CONVENTIONAL HIGH-CARBON HARDENING. ITS VERY LOW CARBON CONTENT PERMITS A TOUGH NICKEL-RICH MARTENSITIC STRUCTURE AFTER SOLUTION TREATMENT. SUBSEQUENT AGING PROMOTES STRENGTHENING PRECIPITATES ASSOCIATED WITH NICKEL, COBALT, MOLYBDENUM AND TITANIUM. MODERN TECHNICAL LITERATURE DESCRIBES 18% NICKEL MARAGING STEELS AS ULTRA-HIGH-STRENGTH ALLOYS USED EXTENSIVELY IN AEROSPACE, DEFENSE, NAVAL AND OTHER DEMANDING ENGINEERING APPLICATIONS. THE MATERIAL IS COMMONLY REQUESTED UNDER TERMS SUCH AS: UNS K93160, MARAGING 300, MARAGING C300, C300 STEEL, C-300 STEEL, 18NI(300), 18NI300, 18NI-300, MARAGING GRADE 300, M300 MARAGING STEEL AND MARAGING 300 ROUND BAR. COMMERCIAL REFERENCES CAN ALSO INCLUDE VASCOMAX 300, VASCOMAX C300, V300 AND OTHER PRODUCER-SPECIFIC DESIGNATIONS, BUT TRADEMARKS AND PROPRIETARY NAMES SHOULD NOT AUTOMATICALLY BE TREATED AS LEGALLY INTERCHANGEABLE WITH EVERY UNS K93160 PRODUCT. PARMANU DHATU NIGAM, FOR EXAMPLE, LISTS V300 AS A MARAGING 300 PRODUCT ASSOCIATED WITH UNS K93160 AND 1.6354) UNS K93160 VIM+ESR ROUND BAR MANUFACTURING VIM + ESR MEANS VACUUM INDUCTION MELTING FOLLOWED BY ELECTRO-SLAG REMELTING. THE OBJECTIVE OF A PREMIUM VIM+ESR MANUFACTURING ROUTE IS TO OBTAIN HIGHLY CONTROLLED CHEMISTRY, LOW IMPURITY LEVELS, IMPROVED METALLURGICAL CLEANLINESS AND A MORE HOMOGENEOUS INGOT SUITABLE FOR DEMANDING ROUND-BAR PRODUCTION. A TYPICAL MANUFACTURING SEQUENCE IS: RAW MATERIAL PREPARATION → VACUUM INDUCTION MELTING → VIM CHEMISTRY ADJUSTMENT → ESR REMELTING → HOMOGENIZATION → FORGING/HOT WORKING → SOLUTION TREATMENT → CONTROLLED COOLING → STRAIGHTENING → PEELING/TURNING/GRINDING → AGING WHEN SPECIFIED → ULTRASONIC AND DIMENSIONAL INSPECTION → FINAL CERTIFICATION. THE EXACT SEQUENCE DEPENDS ON THE PURCHASE SPECIFICATION, DIAMETER, FINAL CONDITION AND CUSTOMER'S QUALITY REQUIREMENTS. PARMANU DHATU NIGAM STATES THAT ITS MARAGING STEELS CAN BE MANUFACTURED THROUGH VIM FOLLOWED BY ESR OR VAR, FOLLOWED BY FORGING AND HEAT TREATMENT, DEMONSTRATING THAT ESR IS AN ESTABLISHED PREMIUM REMELTING OPTION FOR MARAGING STEELS. FOR AN INQUIRY SPECIFICALLY CALLING FOR UNS K93160 VIM+ESR ROUND BAR, THE PURCHASE ORDER SHOULD THEREFORE EXPLICITLY STATE “VIM + ESR” RATHER THAN ASSUMING THAT ANY MARAGING 300 BAR WILL HAVE THE SAME MELTING HISTORY. VACUUM INDUCTION MELTING OF UNS K93160 THE FIRST STAGE IS VACUUM INDUCTION MELTING. HIGH-PURITY METALLIC CHARGE MATERIALS ARE SELECTED TO ESTABLISH THE REQUIRED: • NICKEL CONTENT • COBALT CONTENT • MOLYBDENUM CONTENT • TITANIUM CONTENT • ALUMINUM CONTENT • CARBON LEVEL • SILICON AND MANGANESE LIMITS • SULFUR AND PHOSPHORUS LIMITS • RESIDUAL-ELEMENT CONTROLS VACUUM MELTING IS PARTICULARLY IMPORTANT FOR A LOW-CARBON MARAGING GRADE BECAUSE CLEANLINESS, GAS CONTROL AND CHEMISTRY CONSISTENCY CAN SIGNIFICANTLY INFLUENCE THE FINAL METALLURGICAL PERFORMANCE. THE MOLTEN STEEL IS CHEMICALLY ADJUSTED UNDER CONTROLLED VACUUM CONDITIONS BEFORE BEING CAST INTO AN ELECTRODE OR SUITABLE FEEDSTOCK FOR THE ESR OPERATION. ELECTRO-SLAG REMELTING OF MARAGING 300 DURING ESR, THE VIM ELECTRODE IS REMELTED THROUGH A CONTROLLED ELECTRICALLY HEATED SLAG SYSTEM. ESR CAN PROVIDE: • IMPROVED INGOT CLEANLINESS • REDUCED NONMETALLIC INCLUSION POPULATION • BETTER INGOT HOMOGENEITY • CONTROLLED SOLIDIFICATION • REDUCED SEGREGATION • IMPROVED SURFACE QUALITY OF THE REMELTED INGOT • CONSISTENT MATERIAL QUALITY FOR SUBSEQUENT FORGING FOR HIGH-INTEGRITY AEROSPACE STEEL BAR, DEFENSE STEEL BAR AND PRECISION MARAGING STEEL, ESR CAN THEREFORE BE SPECIFIED AS A QUALITY-ENHANCEMENT STEP WHEN THE CUSTOMER REQUIRES IT. ESR SHOULD NOT BE CONFUSED WITH VAR. BOTH ARE PREMIUM REMELTING TECHNOLOGIES, BUT VIM+ESR AND VIM+VAR ARE DIFFERENT MELTING ROUTES AND SHOULD BE REPORTED SEPARATELY ON MATERIAL DOCUMENTATION. FORGING AND HOT WORKING OF UNS K93160 ROUND BAR AFTER ESR, THE CONSOLIDATED INGOT IS CONVERTED INTO BILLET AND THEN REDUCED THROUGH CONTROLLED HOT WORKING. DEPENDING UPON DIAMETER AND MILL CONFIGURATION, OPERATIONS CAN INCLUDE: BREAKDOWN FORGING → ROTARY FORGING → OPEN-DIE FORGING → BAR FORGING → INTERMEDIATE HEAT TREATMENT → FINAL HOT REDUCTION. THE OBJECTIVE IS TO DEVELOP AN APPROPRIATE WROUGHT STRUCTURE AND REFINE THE SOLIDIFICATION STRUCTURE OBTAINED FROM THE REMELTED INGOT. FOR CRITICAL ROUND BAR, REDUCTION RATIO, FORGING TEMPERATURE, DEFORMATION SCHEDULE AND INTERMEDIATE HEAT TREATMENT CAN ALL INFLUENCE INTERNAL SOUNDNESS AND FINAL MECHANICAL PROPERTIES. LARGE-DIAMETER FORGED MARAGING 300 ROUND BAR CAN REQUIRE A DIFFERENT PROCESSING SCHEDULE FROM SMALLER HOT-ROLLED OR FORGED BAR. UNS K93160 CHEMICAL COMPOSITION MARAGING 300 IS A LOW-CARBON FE-NI-CO-MO PRECIPITATION-HARDENING STEEL. COMMONLY REPORTED COMPOSITION RANGES INCLUDE APPROXIMATELY: CARBON: MAXIMUM 0.03% SILICON: MAXIMUM APPROXIMATELY 0.10% MANGANESE: MAXIMUM APPROXIMATELY 0.10% PHOSPHORUS: MAXIMUM APPROXIMATELY 0.010% SULFUR: MAXIMUM APPROXIMATELY 0.010% NICKEL: APPROXIMATELY 18–19% COBALT: APPROXIMATELY 8.5–9.5% MOLYBDENUM: APPROXIMATELY 4.6–5.2% TITANIUM: APPROXIMATELY 0.5–0.8% ALUMINUM: APPROXIMATELY 0.05–0.15% IRON: BALANCE PUBLISHED MARAGING 300 DATA FROM COMMERCIAL AND SPECIALTY-METAL SOURCES SHOW THIS CHARACTERISTIC CHEMISTRY, ALTHOUGH THE EXACT LIMITS MUST BE TAKEN FROM THE GOVERNING MATERIAL SPECIFICATION FOR THE ORDERED PRODUCT. THE LOW CARBON LEVEL IS PARTICULARLY IMPORTANT. UNLIKE CONVENTIONAL HIGH-CARBON TOOL STEELS, MARAGING STEEL OBTAINS ITS HIGH STRENGTH PRIMARILY THROUGH PRECIPITATION REACTIONS DURING AGING. HEAT TREATMENT OF UNS K93160 ROUND BAR THE TRADITIONAL PROCESSING CONCEPT CONSISTS OF: SOLUTION TREATMENT → AIR COOLING → AGING. IN THE SOLUTION-TREATED CONDITION, MARAGING 300 REMAINS COMPARATIVELY MACHINABLE COMPARED WITH ITS FINAL AGED CONDITION. A TYPICAL COMMERCIAL HEAT-TREATMENT APPROACH FOR MARAGING 300 USES A SOLUTION TREATMENT IN THE REGION OF 820°C, FOLLOWED BY CONTROLLED AGING AROUND 480°C, ALTHOUGH THE EXACT TEMPERATURE, TIME, COOLING METHOD AND SECTION-SIZE REQUIREMENTS MUST BE DETERMINED FROM THE APPLICABLE SPECIFICATION AND CUSTOMER'S HEAT-TREATMENT PROCEDURE. PUBLISHED COMMERCIAL DATA REPORT AGING AROUND 900°F / 482°C FOR MARAGING 300 TO OBTAIN ITS HIGH-STRENGTH CONDITION. THE TRANSFORMATION MECHANISM IS FUNDAMENTALLY DIFFERENT FROM ORDINARY QUENCH-AND-TEMPER ALLOY STEEL. THE LOW-CARBON MARTENSITIC MATRIX PROVIDES A STRONG FOUNDATION, WHILE AGING PRODUCES STRENGTHENING PRECIPITATES. WHY CHOOSE VIM+ESR UNS K93160 ROUND BAR? THE MAIN REASON TO SPECIFY VIM+ESR MARAGING 300 ROUND BAR IS THE COMBINATION OF: ULTRA-HIGH STRENGTH + RELATIVELY LOW CARBON + EXCELLENT MACHINABILITY BEFORE AGING + DIMENSIONAL STABILITY DURING AGING + HIGH TOUGHNESS + PREMIUM METALLURGICAL CLEANLINESS. THIS MAKES THE ALLOY ATTRACTIVE FOR COMPONENTS WHERE CONVENTIONAL ALLOY STEEL CANNOT PROVIDE THE REQUIRED STRENGTH-TO-WEIGHT RATIO OR DIMENSIONAL CONTROL. POTENTIAL ADVANTAGES INCLUDE: EXTREMELY HIGH AGED STRENGTH MARAGING 300 IS ONE OF THE HIGH-STRENGTH GRADES WITHIN THE TRADITIONAL 18% NICKEL MARAGING FAMILY. EXCELLENT STRENGTH-TO-WEIGHT POTENTIAL ITS HIGH STRENGTH PERMITS ENGINEERS TO CONSIDER LIGHTER SECTIONS IN APPROPRIATELY DESIGNED APPLICATIONS. GOOD PRE-AGING MACHINABILITY THE SOLUTION-TREATED CONDITION IS SIGNIFICANTLY EASIER TO MACHINE THAN THE FINAL AGED CONDITION. LOW-CARBON METALLURGY THE LOW CARBON CONTENT CONTRIBUTES TO THE DISTINCTIVE WELDABILITY AND HEAT-TREATMENT BEHAVIOR OF MARAGING STEELS. RELATIVELY LOW AGING DISTORTION BECAUSE STRENGTHENING OCCURS THROUGH RELATIVELY LOW-TEMPERATURE AGING RATHER THAN TRADITIONAL HIGH-TEMPERATURE QUENCHING AND TEMPERING, DIMENSIONAL CHANGES CAN BE CONTROLLED EFFECTIVELY WITH A SUITABLE PROCESS. HIGH METALLURGICAL CLEANLINESS A VIM+ESR ROUTE CAN BE SELECTED WHEN SUPERIOR MELTING CLEANLINESS AND INTERNAL QUALITY ARE REQUIRED. UNS K93160 INTERNATIONAL EQUIVALENTS AND CROSS-REFERENCES THE MOST USEFUL GLOBALLY ENCOUNTERED TERMINOLOGY FOR UNS K93160 MARAGING 300 INCLUDES: UNS: K93160 COMMON GRADE: MARAGING 300 COMMON COMMERCIAL DESIGNATION: MARAGING C300 SHORT DESIGNATION: C300 NICKEL MARAGING DESIGNATION: 18NI300 / 18NI(300) EUROPEAN CHEMICAL DESIGNATION: X2NICOMO18-9-5 WERKSTOFF REFERENCE: 1.6354 IS WIDELY LISTED WITH MARAGING 300; SOME MARKET REFERENCES ALSO LIST 1.6358, SO THE EXACT MATERIAL NUMBER SHOULD BE VERIFIED AGAINST THE CUSTOMER'S DRAWING/SPECIFICATION. PARMANU DHATU NIGAM SPECIFICALLY LISTS 1.6354 WITH K93160. SAE/AMS: AMS 6514 IS COMMONLY ASSOCIATED WITH MARAGING 300 BAR, FORGINGS AND TUBING, WHILE AMS 6521 IS SPECIFICALLY IDENTIFIED FOR MARAGING 300 SHEET, STRIP AND PLATE WITH K93160. MILITARY: MIL-S-46850 / MIL-S-46850D, HISTORICALLY COVERING THE 18% NICKEL MARAGING FAMILY. THE SPECIFICATION WAS CANCELLED BY DLA IN 2024 FOR NEW PROCUREMENT, SO LEGACY DRAWING REQUIREMENTS MUST BE REVIEWED AGAINST THE REPLACEMENT SPECIFICATION. SOME HISTORICAL AND COMMERCIAL LITERATURE ADDITIONALLY REFERENCES ASTM A579, ASTM A538, MIL-S-13881, DIN/WERKSTOFF DESIGNATIONS AND PRODUCER-SPECIFIC SPECIFICATIONS. BECAUSE THESE REFERENCES ARE NOT NECESSARILY INTERCHANGEABLE FOR EVERY PRODUCT FORM, THEY SHOULD BE TREATED AS CROSS-REFERENCE OR LEGACY PURCHASING TERMS RATHER THAN AUTOMATICALLY IDENTICAL SPECIFICATIONS. TRADE NAMES AND BRAND-NAME SEARCH TERMS THE GLOBAL MARKETPLACE CONTAINS NUMEROUS COMMERCIAL NAMES FOR MARAGING 300 AND RELATED 18% NICKEL MARAGING GRADES. COMMONLY ENCOUNTERED TERMS INCLUDE: VASCOMAX 300 VASCOMAX C300 V300 MARAGING C300 VART300 NIMARK 300 NIMARK ALLOY 300 UDIMAR 300 MARVAC 300 MARVAL 18 BÖHLER V300 SOME MANUFACTURERS MAY USE THEIR OWN INTERNAL OR REGISTERED PRODUCT NAMES FOR MATERIAL CONFORMING TO THE SAME GENERAL CHEMISTRY. SUCH NAMES SHOULD ALWAYS BE MATCHED AGAINST THE PRODUCER'S MILL CERTIFICATE AND GOVERNING SPECIFICATION BEFORE BEING DECLARED AN EXACT EQUIVALENT. PARMANU DHATU NIGAM, FOR EXAMPLE, IDENTIFIES BÖHLER V300 WITH MARAGING 300 AND UNS K93160. IMPORTANT PURCHASING NOTE: “VASCOMAX, ” “NIMARK, ” “BÖHLER V300, ” “VART300” AND SIMILAR NAMES ARE USEFUL INTERNATIONAL SEARCH TERMS, BUT THEY ARE TRADEMARKS OR PRODUCER DESIGNATIONS, NOT UNIVERSAL SUBSTITUTES FOR UNS K93160. UNS K93160 VIM+ESR ROUND BAR MANUFACTURING PROCESS A PREMIUM MANUFACTURING ROUTE CAN BE DESCRIBED AS FOLLOWS. 1) CHARGE-MATERIAL SELECTION THE PRODUCER SELECTS CONTROLLED NICKEL, COBALT, MOLYBDENUM, TITANIUM, ALUMINUM AND IRON-BEARING INPUTS TOGETHER WITH TIGHTLY CONTROLLED RESIDUAL ELEMENTS. 2) VACUUM INDUCTION MELTING THE CHARGE IS MELTED UNDER VACUUM AND ADJUSTED TO THE REQUIRED CHEMISTRY. 3) ELECTRODE PREPARATION THE VIM MELT IS CAST INTO A SUITABLE ELECTRODE FOR ESR. 4) ELECTRO-SLAG REMELTING THE ELECTRODE IS PROGRESSIVELY REMELTED THROUGH THE ESR SLAG SYSTEM TO IMPROVE HOMOGENEITY AND CLEANLINESS. 5) INGOT CONDITIONING THE ESR INGOT IS INSPECTED AND CONDITIONED BEFORE DOWNSTREAM HOT WORKING. 6) HOMOGENIZATION CONTROLLED HEATING MAY BE USED TO REDUCE SEGREGATION AND PREPARE THE STRUCTURE FOR FORGING. 7) HOT FORGING THE BILLET IS FORGED INTO A ROUND-BAR ENVELOPE. 8) CONTROLLED COOLING COOLING IS CONTROLLED TO PREVENT UNACCEPTABLE THERMAL GRADIENTS OR DISTORTION. 9) SOLUTION TREATMENT THE FORGED OR ROLLED BAR IS SOLUTION TREATED ACCORDING TO THE GOVERNING SPECIFICATION. 10) DESCALING AND SURFACE CONDITIONING DEPENDING ON CUSTOMER REQUIREMENTS, THE BAR MAY BE SHOT BLASTED, PEELED, TURNED, GROUND OR CENTERLESS GROUND. 11) STRAIGHTENING STRAIGHTNESS IS CONTROLLED TO MEET THE REQUIRED DIMENSIONAL TOLERANCE. 12) AGING THE ROUND BAR CAN BE SUPPLIED SOLUTION TREATED FOR MACHINING OR AGED ACCORDING TO THE CUSTOMER'S REQUIRED CONDITION. 13) NONDESTRUCTIVE TESTING FOR CRITICAL APPLICATIONS, ULTRASONIC TESTING CAN BE SPECIFIED, TOGETHER WITH SURFACE INSPECTIONS WHERE APPLICABLE. 14) FINAL INSPECTION TYPICAL FINAL CHECKS INCLUDE: • CHEMICAL ANALYSIS • TENSILE TESTING • YIELD-STRENGTH TESTING • ELONGATION • REDUCTION OF AREA • HARDNESS • DIMENSIONAL INSPECTION • STRAIGHTNESS • SURFACE EXAMINATION • ULTRASONIC TESTING • METALLOGRAPHIC EXAMINATION WHEN REQUIRED • HEAT-NUMBER TRACEABILITY 15) CERTIFICATION A COMPLETE MATERIAL TEST CERTIFICATE CAN DOCUMENT HEAT NUMBER, CHEMISTRY, MECHANICAL PROPERTIES, HEAT TREATMENT, DIMENSIONS AND INSPECTION RESULTS. MECHANICAL PROPERTIES OF MARAGING 300 DEPENDING UPON SPECIFICATION, PRODUCT FORM, SECTION SIZE AND HEAT TREATMENT, AGED MARAGING 300 CAN REACH TENSILE STRENGTHS IN THE APPROXIMATELY 1, 900–2, 100+ MPA RANGE, WITH CORRESPONDINGLY HIGH YIELD STRENGTH. PUBLISHED AMS 6514 COMMERCIAL DATA REPORT APPROXIMATELY 1, 930 MPA MINIMUM TENSILE STRENGTH AND 1, 862 MPA MINIMUM 0.2% PROOF STRENGTH IN A SPECIFIED AGED CONDITION. HISTORICAL MIL-S-46850D REQUIREMENTS DESCRIBE 300-GRADE MARAGING STEEL AS REQUIRING APPROXIMATELY 280 KSI MINIMUM YIELD STRENGTH AFTER MARAGING, WITH MINIMUM HARDNESS REQUIREMENTS AROUND ROCKWELL C52 FOR GRADE 300/300A. THE ACTUAL GUARANTEED PROPERTIES FOR PURCHASED ROUND BAR MUST BE TAKEN FROM THE CURRENT GOVERNING SPECIFICATION AND CERTIFIED HEAT-TREATMENT CONDITION, NOT FROM GENERIC INTERNET VALUES. SURFACE FINISHING OF UNS K93160 ROUND BAR UNS K93160 VIM+ESR ROUND BAR CAN BE MANUFACTURED OR SUPPLIED WITH DIFFERENT SURFACE CONDITIONS ACCORDING TO DIAMETER AND APPLICATION. COMMON FINISHES INCLUDE: HOT FORGED BLACK FINISH PEELED FINISH ROUGH TURNED FINISH PRECISION TURNED FINISH CENTERLESS GROUND FINISH GROUND FINISH FOR AEROSPACE SHAFTS, LANDING-GEAR COMPONENTS, TOOLING AND PRECISION MECHANICAL PARTS, GROUND OR PEELED ROUND BAR MAY BE SELECTED TO REDUCE MACHINING ALLOWANCE AND IMPROVE DIMENSIONAL CONTROL. APPLICATIONS OF UNS K93160 MARAGING 300 ROUND BAR MARAGING 300 ROUND BAR IS PARTICULARLY ATTRACTIVE FOR HIGH-PERFORMANCE ENGINEERING APPLICATIONS WHERE VERY HIGH STRENGTH IS REQUIRED. TYPICAL APPLICATION AREAS INCLUDE: AEROSPACE • AIRCRAFT STRUCTURAL COMPONENTS • LANDING GEAR COMPONENTS • SHAFTS • ACTUATOR COMPONENTS • HIGH-STRENGTH PINS • FASTENERS • AEROSPACE TOOLING • STRUCTURAL FITTINGS DEFENSE • MISSILE COMPONENTS • ROCKET HARDWARE • DEFENSE MECHANISMS • HIGH-STRENGTH SHAFTS • LAUNCH-SYSTEM COMPONENTS • PRECISION DEFENSE TOOLING TOOLING • INJECTION MOLDS • HIGH-STRENGTH DIES • FORMING TOOLS • TOOL HOLDERS • MANDRELS • HIGH-LOAD FIXTURES MOTORSPORT AND HIGH-PERFORMANCE ENGINEERING • LIGHTWEIGHT SHAFTS • RACING COMPONENTS • HIGH-STRENGTH FASTENERS • DRIVE COMPONENTS • SPECIALIZED TOOLING INDUSTRIAL ENGINEERING • GEARS • TRANSMISSION COMPONENTS • HIGH-LOAD SHAFTS • PRESSURE-CONTAINING COMPONENTS WHERE DESIGN REQUIREMENTS PERMIT • PRECISION ENGINEERING COMPONENTS PARMANU DHATU NIGAM SPECIFICALLY IDENTIFIES MARAGING STEELS FOR ROCKET MOTOR CASINGS, AIRCRAFT LANDING GEAR, DIES, JIGS AND FIXTURES, PRESSURE VESSELS AND NUCLEAR-RELATED APPLICATIONS. UNS K93160 VS CONVENTIONAL HIGH-STRENGTH ALLOY STEEL ONE OF THE MAJOR ADVANTAGES OF MARAGING 300 IS THAT STRENGTH IS DEVELOPED THROUGH PRECIPITATION AGING RATHER THAN RELYING PRIMARILY ON HIGH CARBON CONTENT. CONSEQUENTLY, IT OCCUPIES A DIFFERENT ENGINEERING NICHE FROM CONVENTIONAL GRADES SUCH AS: 4140 STEEL 4340 STEEL 300M STEEL H13 TOOL STEEL AISI 52100 4145 STEEL THESE SHOULD NOT BE DESCRIBED AS DIRECT EQUIVALENTS. INSTEAD, THEY ARE ALTERNATIVE MATERIAL FAMILIES THAT MAY BE EVALUATED WHEN ENGINEERS NEED HIGH TENSILE STRENGTH, FATIGUE RESISTANCE, TOUGHNESS, WEAR RESISTANCE OR COST OPTIMIZATION. MARAGING 300 IS PARTICULARLY ATTRACTIVE WHERE VERY HIGH STRENGTH, GOOD TOUGHNESS, LOW CARBON, MACHINING BEFORE AGING AND DIMENSIONAL STABILITY ARE IMPORTANT SIMULTANEOUSLY. UNS K93160 ROUND BAR FOR AEROSPACE MANUFACTURING AEROSPACE BUYERS OFTEN REQUIRE MORE THAN SIMPLY A CHEMICAL MATCH. A HIGH-INTEGRITY AEROSPACE ORDER CAN SPECIFY: UNS K93160 MARAGING 300 VIM+ESR MELT ROUTE SPECIFIED AMS OR CUSTOMER MATERIAL SPECIFICATION SOLUTION-TREATED CONDITION AGED CONDITION WHERE APPLICABLE HEAT-NUMBER TRACEABILITY TENSILE TESTING HARDNESS TESTING ULTRASONIC INSPECTION SURFACE INSPECTION DIMENSIONAL CERTIFICATION MATERIAL TEST REPORT CERTIFIED HEAT-TREATMENT RECORDS WHERE CRITICAL FATIGUE PERFORMANCE IS REQUIRED, THE PURCHASING SPECIFICATION SHOULD ALSO IDENTIFY THE APPLICABLE CLEANLINESS, INCLUSION, NDT AND FRACTURE-TOUGHNESS REQUIREMENTS RATHER THAN RELYING SOLELY ON THE UNS DESIGNATION. QUALITY CONTROL FOR VIM+ESR MARAGING 300 ROUND BAR PREMIUM MANUFACTURERS NORMALLY USE A COMBINATION OF DESTRUCTIVE AND NONDESTRUCTIVE INSPECTION. CHEMICAL INSPECTION VERIFICATION OF NICKEL, COBALT, MOLYBDENUM, TITANIUM, ALUMINUM, CARBON, SULFUR, PHOSPHORUS AND RESIDUAL ELEMENTS IS FUNDAMENTAL. MECHANICAL TESTING DEPENDING ON THE GOVERNING SPECIFICATION: • TENSILE STRENGTH • YIELD STRENGTH • ELONGATION • REDUCTION OF AREA • HARDNESS MAY BE CERTIFIED. ULTRASONIC TESTING LARGE AND CRITICAL ROUND BAR CAN REQUIRE ULTRASONIC EXAMINATION FOR INTERNAL DISCONTINUITIES. POTENTIAL STANDARDS USED IN CUSTOMER SPECIFICATIONS CAN INCLUDE ASTM A388, EN 10228-3 OR OTHER PURCHASER-DEFINED ULTRASONIC PROCEDURES, DEPENDING ON PRODUCT AND CONTRACT. THESE SHOULD NOT BE PRESENTED AS AUTOMATIC REQUIREMENTS FOR EVERY UNS K93160 ORDER. INCLUSION AND METALLOGRAPHY PREMIUM MATERIAL MAY UNDERGO INCLUSION-RATING AND METALLOGRAPHIC EVALUATION. DIMENSIONAL INSPECTION CRITICAL ROUND BAR DIMENSIONS CAN INCLUDE: DIAMETER, OVALITY, STRAIGHTNESS, LENGTH, SURFACE CONDITION AND MACHINING ALLOWANCE. VIM+ESR VS VIM+VAR FOR UNS K93160 BOTH ESR AND VAR ARE PREMIUM REMELTING TECHNOLOGIES. VIM+ESR USES ELECTRO-SLAG REMELTING TO CONSOLIDATE AND REFINE THE MATERIAL. VIM+VAR USES VACUUM ARC REMELTING. VIM+VAR IS HISTORICALLY WELL ESTABLISHED FOR AEROSPACE MARAGING STEELS, AND SEVERAL COMMERCIAL MARAGING 300 PRODUCTS ARE DOCUMENTED AS VIM+VAR. VIM+ESR SHOULD THEREFORE BE SPECIFIED INDEPENDENTLY WHEN ESR IS REQUIRED. FOR PROCUREMENT, A USEFUL DESCRIPTION IS: “UNS K93160 MARAGING 300 ROUND BAR, VIM + ESR MELTED, SOLUTION TREATED/AGED, WITH FULL HEAT TRACEABILITY AND REQUIRED NDT.” THAT WORDING MAKES THE MELTING ROUTE VISIBLE INSTEAD OF LEAVING IT AMBIGUOUS. GLOBAL KEYWORDS FOR UNS K93160 FOR INTERNATIONAL SEARCH VISIBILITY, THE HIGHEST-VALUE COMMERCIAL KEYWORD THEMES SURROUNDING THIS MATERIAL INCLUDE COMBINATIONS OF: UNS K93160 ROUND BAR UNS K93160 STEEL UNS K93160 MATERIAL UNS K93160 EQUIVALENT UNS K93160 SPECIFICATION UNS K93160 DATASHEET UNS K93160 SUPPLIER UNS K93160 MANUFACTURER UNS K93160 BAR UNS K93160 FORGED BAR UNS K93160 VIM ESR K93160 MARAGING 300 MARAGING 300 ROUND BAR MARAGING C300 ROUND BAR MARAGING 300 STEEL BAR MARAGING 300 STEEL MANUFACTURER MARAGING 300 STEEL SUPPLIER MARAGING 300 EQUIVALENT MARAGING 300 SPECIFICATION MARAGING 300 CHEMICAL COMPOSITION MARAGING 300 MECHANICAL PROPERTIES MARAGING STEEL ROUND BAR 18NI300 ROUND BAR 18NI(300) STEEL C300 MARAGING STEEL C300 STEEL ROUND BAR C300 MARAGING STEEL MANUFACTURER AMS 6514 ROUND BAR AMS 6521 MARAGING 300 MIL-S-46850 MARAGING 300 VASCOMAX 300 ROUND BAR VASCOMAX C300 MARAGING STEEL MANUFACTURER HIGH STRENGTH MARAGING STEEL ULTRA HIGH STRENGTH STEEL ROUND BAR AEROSPACE MARAGING STEEL AEROSPACE STEEL ROUND BAR VIM ESR STEEL BAR VACUUM MELTED MARAGING STEEL ESR MARAGING STEEL PRECISION GROUND MARAGING STEEL BAR THESE ARE KEYWORD THEMES RATHER THAN AUDITED MONTHLY SEARCH-VOLUME FIGURES. EXACT WORLDWIDE GOOGLE KEYWORD VOLUMES ARE NOT PUBLICLY REPRODUCIBLE FROM ORDINARY WEB RESULTS AND VARY BY COUNTRY, LANGUAGE, SEARCH ENGINE, DATE AND KEYWORD-PLANNING PLATFORM. THE TERMS ABOVE ARE THEREFORE OPTIMIZED AROUND GLOBALLY RECURRING COMMERCIAL AND TECHNICAL SEARCH INTENT RATHER THAN FALSELY PRESENTING ESTIMATED NUMBERS AS VERIFIED GLOBAL VOLUMES. WHY UNS K93160 IS A PREMIUM MATERIAL FOR CRITICAL COMPONENTS UNS K93160 MARAGING 300 IS POSITIONED BETWEEN CONVENTIONAL ALLOY STEELS AND HIGHLY SPECIALIZED AEROSPACE MATERIALS. ITS VALUE COMES FROM THE COMBINATION OF: 18% NICKEL METALLURGY, LOW CARBON, COBALT STRENGTHENING, MOLYBDENUM PRECIPITATION HARDENING, TITANIUM/ALUMINUM ADDITIONS, EXCELLENT MACHINABILITY BEFORE AGING, VERY HIGH POST-AGING STRENGTH AND THE ABILITY TO MANUFACTURE PREMIUM-QUALITY MATERIAL THROUGH CONTROLLED VACUUM MELTING AND REMELTING. FOR DEMANDING APPLICATIONS, THE MELT ROUTE IS PART OF THE MATERIAL'S PURCHASING IDENTITY. A VIM+ESR BAR SHOULD THEREFORE NOT BE TREATED AS SIMPLY “ANOTHER C300 BAR.” THE MATERIAL SPECIFICATION, MELT ROUTE, PRODUCT FORM, HEAT TREATMENT AND INSPECTION REQUIREMENTS SHOULD ALL BE INCLUDED IN THE PURCHASING DOCUMENT. RECOMMENDED SPECIFICATION WORDING FOR A TECHNICAL RFQ, A CLEAR DESCRIPTION WOULD BE: UNS K93160 / MARAGING 300 / MARAGING C300 ROUND BAR, VIM + ESR MELTED, FORGED/HOT WORKED, SUPPLIED SOLUTION TREATED OR AGED AS SPECIFIED, WITH FULL HEAT TRACEABILITY, CHEMICAL ANALYSIS, MECHANICAL TESTING, DIMENSIONAL INSPECTION AND ULTRASONIC TESTING WHERE REQUIRED. FOR AEROSPACE PROCUREMENT, THE EXACT GOVERNING AMS/CUSTOMER SPECIFICATION SHOULD BE ADDED RATHER THAN RELYING ON THE UNS NUMBER ALONE. FINAL SUMMARY UNS K93160 VIM+ESR ROUND BAR MANUFACTURING REFERS TO THE CONTROLLED PRODUCTION OF MARAGING 300 / MARAGING C300 / C300 / 18NI300 ULTRA-HIGH-STRENGTH STEEL THROUGH A PREMIUM VACUUM INDUCTION MELTING PLUS ELECTRO-SLAG REMELTING ROUTE, FOLLOWED BY FORGING OR HOT WORKING, SOLUTION TREATMENT, PRECISION FINISHING AND OPTIONAL AGING. THE MATERIAL IS WIDELY ASSOCIATED WITH UNS K93160, MARAGING 300, MARAGING C300, 18NI300, X2NICOMO18-9-5 AND WERKSTOFF 1.6354, WITH AMS 6514 COMMONLY APPEARING FOR MARAGING 300 BAR/FORGINGS AND AMS 6521 SPECIFICALLY COVERING MARAGING 300 SHEET, STRIP AND PLATE ASSOCIATED WITH K93160. HISTORICAL MIL-S-46850D REMAINS IMPORTANT ON LEGACY DRAWINGS BUT WAS CANCELLED FOR FUTURE PROCUREMENT IN 2024) FOR MANUFACTURERS, EXPORTERS AND ENGINEERING SUPPLIERS, STRONG GLOBAL SEARCH POSITIONING SHOULD COMBINE THE TECHNICAL DESIGNATION WITH COMMERCIAL INTENT: UNS K93160 ROUND BAR MANUFACTURER + MARAGING 300 STEEL SUPPLIER + MARAGING C300 ROUND BAR + C300 STEEL BAR + 18NI300 ROUND BAR + VIM+ESR MARAGING STEEL + AEROSPACE MARAGING STEEL + HIGH STRENGTH MARAGING STEEL + AMS 6514 + MARAGING 300 EQUIVALENT + MARAGING 300 SPECIFICATION + VASCOMAX 300 + PRECISION MARAGING STEEL ROUND BAR. SPECIFICATION CAUTION: ONLINE DATABASES CONTAIN CONFLICTING CROSS-REFERENCES FOR K93160, PARTICULARLY AROUND UNS K93120/K93160, 1.6354/1.6358 AND AMS 6514/AMS 6521) THE TECHNICALLY SAFEST PRACTICE IS TO CONFIRM THE EXACT PRODUCT FORM AND GOVERNING SPECIFICATION FROM THE PURCHASER'S DRAWING OR CURRENT CONTROLLED STANDARD BEFORE DECLARING AN “EXACT EQUIVALENT.” CURRENT PARMANU DHATU NIGAM DATA SPECIFICALLY IDENTIFY K93160 + MARAGING 300 + 1.6354 + X2NICOMO18-9-5 + AMS 6514, WHILE SAE-RELATED LISTINGS IDENTIFY AMS 6521 + K93160 FOR SHEET, STRIP AND PLATE.
Have a question? Ask here!
Required fields are marked *